2,7 Fr:n mikrokatetri voi läpäistä suoraviivaisen seurantatestin ja silti taipua, kun se kohtaa mutkaisen lonkkavaltimon ensimmäisen kerran. Kun näin tapahtuu, heikko lenkki on harvoin pehmeä distaalinen kärki. Se on hypoputki, joka muodostaa proksimaalisen akselin, komponentin, joka päättää, kuinka paljon työntöä ja vääntömomenttia todella saavuttaa kärki ja kuinka paljon menetetään ovalisaatiosta, nurjahduksesta tai sidoksen katkeamisesta. Hypoputket ovat myös katetrin materiaaliluettelon eniten väärin määritellyt osat. Mittariluvut sekoittuvat millimetriviitteisiin, seinämän paksuus on lainattu ilman toleranssia ja leikkauskuvio valitaan valokuvasta jäykkyystavoitteen sijaan. Alla olevissa osioissa kerrotaan, mikä hypoputki on, miten ruostumaton teräs-, PEEK- ja polyimidivaihtoehtoja verrataan, mitkä mitat sisältävät todellisen hankintariskin ja mitä tulee tarkistaa ennen ostotilauksen vapauttamista. Mikä on hypotube? Hypoputki on tarkkuusohutseinämäinen putki, jonka ulkohalkaisija on pieni sen pituuteen nähden ja jota käytetään katetrin, ohjauslangan, neulan tai syöttöjärjestelmän työnnettävänä, vääntömomenttia välittävänä akselina. Sana tulee hypodermisestä letkusta, vedetystä ruostumattomasta teräksestä, joka on neulojen valmistuksen takana, ja se kattaa nyt kaikki akselilaatuiset putket, jotka tekevät samaa mekaanista työtä, mukaan lukien polymeeri- ja vahvistetut komposiittiversiot. Piirustuksissa ja ostotilauksissa on kaksi kirjoitusasua. Hypoputkella tarkoitetaan yleensä myllytuotetta: suoria pituuksia tai kierteitä vedetystä putkesta nimellismitassa. Hypotube tarkoittaa yleensä valmiita komponentteja leikkauksen, laserprofiloinnin, purseenpoiston ja passivoinnin jälkeen. Kun toimittaja lainaa toista ja toimittaa toisen, saat joko raakaputken, jota kukaan ei voi liimata, tai valmiin akselin hinnoiteltuna ilman sivutoimintoja. Ohutseinämäisen hypoputken nimellismitat. Seinämän paksuus ja toleranssi vaihtelevat toimittajan ja normaaliseinäisen, ohutseinäisen tai erityisen ohuen seinämän mukaan. Mittari Nimellinen OD Nimellinen tunnus Tyypillinen akselin rooli 34G 0,16 mm (0,0063 tuumaa) 0,08 mm (0,0031 tuumaa) Hienot distaaliset luumenit, mikrolankaväylät 32G 0,23 mm (0,0090 tuumaa) 0,10 mm (0,0041 tuumaa) Neurovaskulaariset distaaliset akselit 30G 0,30 mm (0,0120 tuumaa) 0,15 mm (0,0060 tuumaa) Mikrokatetrin sisäosat 27G 0,41 mm (0,0163 tuumaa) 0,21 mm (0,0083 tuumaa) Pienireikäiset toimitusakselit 25G 0,51 mm (0,0203 tuumaa) 0,26 mm (0,0103 tuumaa) Mikrokatetrin proksimaaliset varret 23G 0,64 mm (0,0253 tuumaa) 0,34 mm (0,0133 tuumaa) Diagnostiset katetrin varret 20G 0,90 mm (0,0354 tuumaa) 0,58 mm (0,0230 tuumaa) Ohjauskatetrin sisäosat 18G 1,27 mm (0,0500 tuumaa) 0,84 mm (0,0330 tuumaa) Troakaari ja kulkuakselit Hypo-putkien materiaalit: mitä kukin vaihtoehto todella ostaa Materiaalin valinta on ensin jäykkyyspäätös ja toiseksi bioyhteensopivuuspäätös. Jokainen tavallinen hypoputkimateriaali on jo lääketieteellistä materiaalia, jolla on pitkä laitehistoria, joten todellinen erottaja on mekaaninen käyttäytyminen ja kuinka monta prosessivaihetta akseli tarvitsee jälkeenpäin. Ruostumaton teräs 304 ja 304V Ruostumaton teräs pysyy oletuksena. Kimmomoduuli lähellä 193 GPa antaa suurimman työntövoiman seinämän paksuusyksikköä kohden, se näkyy fluoroskopiassa ilman lisäaineita ja laserleikkauksen syöttöpohja on kypsä. Kustannukset näkyvät loppupäässä: passivointi, huolellinen jäysteenpoisto hiukkasten hallitsemiseksi ja liimaliitokset, jotka sietävät hyvin vähän pintakontaminaatiota. PEEK PEEK istuu keskellä taivutuskerrointa, joka on lähellä 3,8 GPa:ta julkaistujen materiaalitietojen mukaan, noin 50 kertaa pehmeämpi kuin ruostumaton teräs. Tämä on ominaisuus, kun akselin on taiputtava toistuvasti ilman taittumista, säilytettävä muodostunut käyrä ja pysyttävä yhteensopivana MRI:n kanssa. PEEK on säteilyä läpikuultavaa, ellei siihen ole yhdistetty bariumsulfaattia tai volframia, se kiinnittyy hyvin Pebax- ja nylon-takkiin, ja se voidaan levittää, kallistaa tai työstää ekstruusion jälkeen. Akseleissa, joissa pehmeä proksimaalinen siirtymä tai magneettinen yhteensopivuus on tärkeää, se poistaa metallin ja polymeerin välisen liitosvaiheen kokonaan. Tämä yleiskatsaus mihin PEEK-letkuja käytetään katetrin varreissa kattaa suunnittelun lisäyksityiskohtia. PEEK-letku PEEK-materiaalilla on korkea lämpötilansietokyky ja se voi toimia vakaasti jopa 250 celsiusasteen ympäristössä säilyttäen samalla hyvät mekaaniset ominaisuudet, mukaan lukien... Näytä tuote → Polyimidi Polyimidi is the stiffest of the common polymer shaft materials, which makes it the usual reinforcement layer in microcatheters. It can be produced at wall thicknesses that would collapse in most other polymers, withstands steam and ethylene oxide sterilisation, and holds dimensions at temperatures that would deform Pebax. Its limits are brittleness in sharp bends and cost. Lääketieteellinen polyimidiletku Lääketieteellinen polyimidiletku exhibits good strength and wear resistance, maintaining its performance even at small dimensions. For medical surgical applications that deman... Näytä tuote → Tavallisten akselipolymeerien taivutuskerroin (GPa) PEEK Polyimidi PTFE Pebax 72D 3.8 3.0 0.55 0.51 0 1 2 3 4 Ohjeelliset taivutuskerroinarvot on otettu julkaistuista polymeeritietolomakkeista. Ruostumaton teräs 304 on noin 193 GPa ja se jätetään pois asteikosta, joten polymeerierot pysyvät luettavissa. Putkesta akseliin: Kuinka hypoputkista tulee katetri Harvat valmiit katetrit ovat yksi hypoputki navasta kärkeen. Yleinen arkkitehtuuri on kolmivyöhykeakseli: jäykkä proksimaalinen osa, joka kantaa työntöä, vahvistettu keskiosa, joka siirtää vääntömomenttia, ja pehmeä distaalinen osa, joka seuraa ohjauslankaa vahingoittamatta suonen seinämää. Proksimaalinen hypoputki (PEEK tai 304 SS) Punoksella tai kelalla vahvistettu keskiakseli Distaalinen pehmeä kärki Kaaviomainen isometrinen näkymä kolmen vyöhykkeen katetrin varresta. Ei mittakaavassa. Metallihypoputket profiloidaan laserleikkauksella eikä materiaalia vaihtamalla. Spiraalileikkaukset, katkokset ja ikkunakuviot muuttavat jäykän putken joustavaksi segmentiksi, ja leikkauksen nousu määrittää jäykkyysgradientin. Polymeerivarret saavuttavat saman tuloksen eri työkaluilla: punos- tai kierukkakerroksella, muuttuvan pituuden vaippalla tai monikerroksisella koekstruusiolla. Punottu rakenne tuottaa suurimman halkeaman ja vääntömomentin tietyllä seinämäpaksuudella, minkä vuoksi painemittaiset laitteet käyttävät sitä. Korkeapaineinen punottu letku Korkeapaineista punottua letkua tai korkeapaineista valvontaletkua käytetään varjoaineiden ja muiden lääketieteellisten liuosten ruiskuttamiseen PTCA-, PCI-toimenpiteiden tai angioplassien aikana... Näytä tuote → Mitat ja toleranssit, joihin liittyy hankintariski Useimmat hypoputken laatua koskevat pakokohdat ovat pikemminkin dimensio-ongelmia kuin materiaaliongelmia. Neljä numeroa määrää, kootaanko ja toimiiko akseli: ulkohalkaisija, sisähalkaisija, seinämän tasaisuus ja leikkauskohdan sijainti. Tyypilliset arvot katetrin varren tiedoissa. Hyväksyttävät rajat riippuvat laiteluokasta, seinämän paksuudesta ja asennustavasta, joten sovi ne kirjallisesti ennen työkalun leikkaamista. Parametri Yleisesti määritelty Miksi sillä on merkitystä OD-toleranssi ±0,013 mm (±0,0005 tuumaa) Sovita ohjauskatetrin tai ulkovaipan sisään; bond-line aukko ID-toleranssi ±0,013 mm Johdon tai laitteen kulku; huuhtelu- ja ruiskutusnopeudet Seinien tasaisuus 90 % nimellisseinästä tai parempi Taittumis- ja halkeamiskyky taivutettaessa Suoruus (camber) Tyypillisesti 0,05 mm per 100 mm Kärjen suuntaus, seuranta, merkkinauhan kohdistus Leikkauskohdan asento ±0,1 mm Jäykkyyden siirtymäkohta ja jännityskeskittymä Reunan kunto Purseeton, purseeton, passivoitu Hiukkasten muodostuminen ja ohjauslangan hankaus Pintakäsittely Ra 0,4 µm tai parempi sähkökiillotettuna Kitka, tarttuvuus, trombogeenisuus Kolme riskiä esiintyy toistuvasti. Ensinnäkin mittari- ja metrikuvaukset sekoittuvat: 25 G:n vaatimus ja 0,51 mm:n vaatimus ovat lähellä, mutta eivät identtisiä, ja ero näkyy liitoskohdassa. Toiseksi toleranssi on ilmoitettu ilman tarkastusmenetelmää, ja ±0,013 mm tarkoittaa eri asioita kuin lasermikrometri, optinen vertailulaite ja pistokemittari. Kolmanneksi kaltevuus ja seinämien tasaisuus jäävät pois piirroksesta, vaikka ne selittävät suhteettoman suuren osan taittumisesta ja kärkien suuntautumisesta. Metalli vs polymeerihypoputket: valinta toiminnon mukaan Jos vaatimus on maksimityöntö mahdollisimman pienessä halkaisijassa, ruostumaton teräs voittaa silti. Jos akselin täytyy taipua toistuvasti ilman taittumista, pysyä käyttökelpoisena MRI-sarjassa, välttää metalli-polymeerisidosta tai siirtyä pehmeäksi kärjeksi ilman liitosta, polymeeri tai vahvistettu komposiittihypoputki on yleensä parempi vastaus. Alla oleva vertailu antaa jokaisen materiaalin arvosanaksi 1–5 niiden viiden kriteerin perusteella, jotka ohjaavat useimpia akselin suunnitteluarvioita. PEEK Polyimidi 304 ruostumatonta terästä Jäykkyys Joustavuus Taittumiskestävyys MRI-yhteensopivuus Liimauksen helppous Työntö ja vääntö: 304 ruostumaton teräs antaa eniten seinäyksikköä kohden; PEEK ja polyimidi tarvitsevat paksumman seinän tai punoskerroksen. Taittumiskestävyys: polymeerit voittavat tiukoilla taivutussäteillä; metalli riippuu leikkauskuviosta ja noususta. Radioläpäisykyky: ruostumaton teräs näkyy oletusarvoisesti; polymeerivarret tarvitsevat säteilyä läpäisemättömän yhdisteen tai merkkinauhat. Liimaus: polymeeriakselit lämpö- tai liuotinsidos vaippaan, kun taas metalli tarvitsee liimaa tai hitsausta sekä pinnan esikäsittelyä. Kuvan yhteensopivuus: PEEK- ja polyimidityöt magneettikuvauksessa; ruostumaton teräs ei. Kustannusrakenne: metallilla on alhaisemmat materiaalikustannukset ja enemmän toissijaisia toimintoja; polymeerillä on korkeammat materiaalikustannukset ja vähemmän prosessivaiheita. Mitä tulee tarkistaa ennen Hypotube-tilauksen vapauttamista Suurin osa kalliista yllätyksistä saa kiinni kolmessa sekissä. Kysy tarkastusmenetelmää, ei vain toleranssia. Sama ±0,013 mm:n huomioteksti käyttäytyy eri tavalla lasermikrometrissä, optisessa vertailulaitteessa ja pistokemittarissa, joten nimeä menetelmä piirustukseen. Tarkista, kattaako tarjous valmiit hypoputket vai myllypituiset hypoletkut. Laserprofilointi, purseenpoisto, passivointi ja tarkastus ovat erillisiä rivikohtia ja usein eri ominaisuuksia. Pyydä erätason tietoja seinän tasaisuudesta ja kallistumisesta, ei vain vaatimustenmukaisuustodistusta. Nämä kaksi muuttujaa muodostavat suuren osan kentällä ilmoitetuista vinkistä ja kärkisuuntautuneisuudesta. Ohjelmat, jotka tarvitsevat akselin kehittämistä luetteloputken sijaan, an OEM/ODM-katetrin varsiohjelma voi kattaa koko ketjun suulakepuristamisesta ja punomisesta laserprofilointiin, liimaukseen ja tarkastukseen yhden laatujärjestelmän puitteissa. Tämä poistaa argumentit, jotka ilmestyvät, kun hypoputki ja vaippa tulevat eri toimittajilta, joilla on erilaiset mittauskäytännöt. Tietoja Ningbo LINSTANT Polymer Materials Co., Ltd:stä Ningbo LINSTANT Polymer Materials Co., Ltd. perustettiin vuonna 2014 ja on sittemmin kasvanut kansallisen tason korkean teknologian yritykseksi, jolla on yli 500 ammattitaitoista työntekijää. Yhtiö on sitoutunut ylittämään perinteisen komponenttitoimittajan roolin ja pyrkimään kiinteäksi osaksi asiakkaidensa tuotteita. LINSTANT integroituu syvästi asiakkaidensa tuotteiden ydinarvoketjuun, ja se tekee tarkasta sovituksesta yhteistyön suunnitteluvaiheen aikana luotettavuuden varmistamiseen valmistuksen aikana ja muuttaa katetritekniikan tuotteidensa keskeiseksi kilpailueduksi. Jatkuvan teknologisen innovaation ja tiukan laadunvalvonnan avulla pystymme tarjoamaan lääkinnällisiä laitteita valmistaville yrityksille turvallisempia, tarkempia ja teknisesti edistyneempiä räätälöityjä katetrijärjestelmäratkaisuja. Yritys työskentelee GMP-standardien mukaisessa, lähes 20 000 neliömetrin puhdastilatilassa ja sillä on ISO 13485:2016 -sertifikaatti lääkinnällisten laitteiden laadunhallinnasta. Tuotantoresursseihin kuuluvat tuodut suulakepuristuslinjat, joissa on yksi-, kaksi- ja kolmikerroksinen koekstruusiokyky, erityiset PEEK-ekstruusiolinjat, ruiskupuristuslinjat ja suuri asennettu kanta punonta-, kelaus-, pinnoitus-, hitsaus- ja muovauslaitteita. Tuotevalikoima kattaa lääketieteelliset suulakepuristetut letkut, vahvistetut letkut, ilmapalloletkut, lämpökutisteletkut, fluoripolymeeriputket, PEEK- ja polyimidikomponentit, mikrokatetrit, ohjauskatetrit ja angiografiakatetrit, joita tukevat toissijaiset prosessit ja pintakäsittelypalvelut. Usein kysyttyjä kysymyksiä hypotubeista Q1. Mihin hypotubea käytetään? Hypoputki muodostaa työnnettävän akselin mikrokatetrien, ohjauskatetrien, ohjauslankojen, neulakokoonpanojen ja stentin asennusjärjestelmien sisällä. Se siirtää työntö- ja vääntömomentin navalta distaaliseen kärkeen pitäen samalla akselin riittävän ohuena kulkemaan kapeiden suonten läpi. Q2. Mitä eroa on hypoputkella ja hypoletkulla? Hypo-letku on myllypituinen raakaputki nimellismittaisessa mittakaavassa. Hypoputki on valmis komponentti leikkauksen, laserprofiloinnin, jäysteenpoiston ja passivoinnin jälkeen. Varmista aina, kumpaa tarjous kattaa, koska hinta ja toimitusaika eivät ole samat. Q3. Voiko polymeeriputki korvata ruostumattomasta teräksestä valmistetun hypoputken? Monilla akseleilla kyllä. PEEK- ja polyimidihypoputket poistavat metallin ja polymeerin välisen sidoksen, lisäävät MRI-yhteensopivuutta ja parantavat taittumiskestävyyttä. Ne luopuvat aksiaalisesta jäykkyydestä, joten pidemmät tai korkeamman paineen laitteet lisäävät yleensä punoksen tai kelan vahvistuskerroksen. Q4. Mikä on pienin saatavilla oleva hypoputkikoko? Tavalliset hypodermiset mittarit ovat 34G, noin 0,16 mm ulkohalkaisija ja 0,08 mm sisähalkaisija. Tiukemmat poraukset ovat olemassa räätälöityinä kehityskohteina, mutta tässä mittakaavassa seinän tasaisuus ja käsittely ovat rajoittavia tekijöitä pikemminkin kuin piirustusprosessi. Q5. Mitkä toleranssit ovat tärkeimpiä mukautetussa hypoputkessa? OD- ja ID-toleranssi, seinän tasaisuus ja kaltevuus. Seinän tasaisuus ja suoruus selittävät useimmat vino- ja kärkien suuntausongelmat, mutta ne ovat kuitenkin kaksi harvimmin piirustukseen kirjoitettua tai saapuvan tarkastuksen yhteydessä vahvistettua arvoa. Q6. Valmistatko räätälöityjä hypoputkia ja katetrin varsia? Kyllä. LINSTANT suulakepuristaa ja prosessoi PEEK-, polyimidi-, PTFE-, FEP-, PFA-, Pebax- ja TPU-polymeeriputkia sekä valmistaa vahvistettuja varreja, punottuja letkuja ja monikerroksisia katetrikomponentteja ISO 13485:2016 -laatujärjestelmän mukaisesti OEM/ODM-kumppanina. Hypotuben valinta palkitsee varhaiset päätökset. Kiinnitä jäykkyystavoite, seinämän tasaisuusraja ja tarkastusmenetelmä ennen työkalun leikkaamista, ja loput akselista johtuvat numeroista eikä tottumuksista. Päätyykö lopullinen malli laserprofiloiduksi ruostumattomaksi teräkseksi, PEEK- tai polyimidivarreksi tai punotuksi komposiitiksi, samat kolme päätöstä määrittävät sen käyttäytymisen aluksen sisällä. .article-section{margin-bottom:24px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display:table!important;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;}.article-section td{display:table-cell!important;}.article-section table{width:100%;border-collapse:collapse;margin-bottom:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section .chart-box{text-align:center;margin:16px 0;}.article-section .chart-box svg{width:440px;height:auto;display:inline-block;}.article-section .company-card{background:#eef4f9;border:1px solid #d3e2ee;border-left:4px solid #2b6cb0;border-radius:8px;padding:16px;}.article-section .takeaway{background:#f6f9fc;border-top:2px solid #2b6cb0;border-bottom:2px solid #2b6cb0;padding:16px;}.article-section .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:12px;}.article-section .faq-item{background:#f4f8fb;border-left:4px solid #2b6cb0;border-radius:6px;padding:12px;}.article-section .faq-item h3{color:#1f4e79;}@media (max-width:640px){.article-section .chart-box svg{width:100%;height:auto;}.article-section .faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}


-
07Oct-2026Hypoputkien selitys: katetrien materiaalit, koot ja polymeerivaihtoehdot

-
15Sep-2026Tarkkuus PEEK CNC-työstö: Täydellinen opas lääketieteellisiin komponentteihinPEEK CNC-työstö on yksi luotettavimmista reiteistä tiukan toleranssin, korkean suorituskyvyn muoviosiin. Toisin kuin peruspolymeerit, PEEK säilyttää mekaaniset ominaisuutensa korkeissa lämpötiloissa, kestää aggressiivisia kemikaaleja ja leikkaa silti siististi oikeita parametreja käytettäessä. Lääketieteellisten laitteiden suunnittelijoiden on vaikea lyödä tätä yhdistelmää. Mikä tekee PEEKista vahvan ehdokkaan CNC-koneistukseen? PEEK (polyeetterieetteriketoni) on puolikiteinen kestomuovi, jonka jatkuva käyttölämpötila on noin 260 °C ja sulamispiste lähellä 343 °C. Se tarjoaa korkean veto- ja taivutuslujuuden, erinomaisen virumiskestävyyden ja alhaisen kosteuden imeytymisen, mikä antaa koneistetuille osille erinomaisen mittavakauden. Nämä ominaisuudet selittävät, miksi teollisuus ilmailusta lääketieteeseen luottaa PEEK:iin komponenttien osalta, joiden on kestettävä toistuva sterilointi, kemiallinen altistus ja mekaaninen rasitus. Täyttämättömän PEEK:n suhteellinen tehokkuus (havainnollistavat pisteet tyypillisistä julkaistuista tiedoista) Vetolujuus 85 Taivutusvoima 80 Lämpöstabiilisuus 95 Kemiallinen kestävyys 90 Kulutuskestävyys 88 Konemiehet arvostavat myös sitä, että PEEK:ia on saatavana useissa laatuluokissa - täyttämättömänä, lasitäytteisenä, hiilikuitutäytteisenä ja lääketieteellisenä. Valinta vaikuttaa lastun muodostukseen, työkalun kulumiseen ja loppuosan ominaisuuksiin. Täyttämätön PEEK on helpoin työstettävä ja antaa puhtaan pinnan, kun taas vahvistetut teräslajit lisäävät jäykkyyttä, mutta vaativat kovempaa työkalua. Puolikiteinen rakenne tarkoittaa myös sitä, että osat säilyttävät mekaanisen suorituskykynsä sterilointijaksojen jälkeen, mikä on ratkaiseva tekijä uudelleenkäytettäville lääketieteellisille instrumenteille. PEEK CNC-koneistuksen parhaat käytännöt: mikä toimii todellisessa tuotannossa PEEK käyttäytyy eri tavalla kuin metalli tai tavalliset muovit. Se tuottaa pitkiä, sitkeitä lastuja rikkoutuneiden lastujen sijaan, joten sirunhallinta on välttämätöntä. Materiaali on herkkä myös lämmölle: liiallinen kitka voi aiheuttaa paikallista sulamista tai pinnan karheutta. Käytä teräviä kovametalli- tai monikiteisiä timanttityökaluja (PCD). Karbidi riittää useimpiin töihin; PCD vähentää kulumista täytettyä PEEK:ia työstäessä. Syötöllä ja nopeudella on väliä. Yleinen lähtökohta on 100-150 m/min leikkausnopeus kevyillä lastukuormilla, mutta varmista aina materiaalitoimittajalta. Pidä leikkuualue viileänä ilmalla tai mahdollisuuksien mukaan jäähdytysnesteellä. Tämä estää jännityksen aiheuttaman halkeilun ja säilyttää toleranssin. Harkitse PEEK-aihion hehkuttamista ennen viimeistelyä. Hehkutus 200-220°C:ssa vapauttaa sisäisiä jännityksiä ja parantaa mittapysyvyyttä. Poista sitkeät lastut usein välttääksesi kiertymisen työkalun ympärille. Dia. 4,0 mm ±0,05 mm 6,0 mm Putken muotoisten osien osalta tarvitaan lisävarovaisuutta seinän romahtamisen välttämiseksi. Yksityiskohtaiset sahaus- ja pintakäsittelyohjeet löytyvät oppaastamme osoitteessa kuinka leikata PEEK-letku . Käytännössä konservatiivinen lähestymistapa - hitaampi karan kierrosluku, terävämpi työkalu ja jatkuva jäähdytysneste - tuottaa tasaisimman tuloksen. Kun geometriassa on ohuet seinät, vähennä syöttönopeutta ennen työkalun geometrian vaihtamista. Lääketieteellinen PEEK-koneistus: mitä muutoksia? Lääketieteellisten laitteiden valmistajat eivät voi käsitellä PEEKia samalla tavalla kuin teollisuuskomponentteja. Raaka-aineen tulee täyttää bioyhteensopivuusvaatimukset, kuten USP Class VI tai ISO 10993, ja työstöprosessin tulee suojata osa saastumiselta. Tämä tarkoittaa erityisiä laitteita, suodatettua ilmaa ja kurinalaisia puhdastilojen toimintatapoja. Teollisuusluokan vs. lääketieteellisen PEEK-koneistuksen näkökohdat tekijä Teollinen PEEK Lääketieteellinen PEEK Materiaalin sertifiointi Vakiotietolomake USP Class VI / ISO 10993 Ympäristö Normaali kauppa Puhdastila (ISO 7 tai parempi) Työkalurajoitukset Normaalit jäähdytysnesteet sallittu Minimoi voiteluaineen saastuminen Dokumentaatio Perustarkastus Täysi erän jäljitettävyys ja DHR Tyypillinen käyttö Ilmailu, autoteollisuus Katetrit, kirurgiset instrumentit, implantit Kokemuksemme mukaan siirtyminen teollisesta koneistukseen lääketieteelliseen koneistukseen on enemmän kuin materiaalitodistus. Se vaatii käyttäjiä, jotka ymmärtävät, kuinka yksi purse voi vaarantaa laitteen. Tästä syystä LINSTANT ajaa validoituja prosesseja, joissa on dokumentoitu jäljitettävyys jokaiselle erälle. Missä CNC-koneistettuja PEEK-osia käytetään lääketieteellisissä laitteissa CNC-koneistettu PEEK näkyy kaikissa nykyaikaisissa lääketieteellisissä laitteissa. Löydät sen katetriliittimistä, endoskoopin kahvoista, kirurgisten työkalujen eristeistä ja sydänpumppujen komponenteista. Sen kyky steriloida uudelleen ja uudelleen mekaanista suorituskykyä menettämättä tekee siitä ihanteellisen metallinkorvikkeen. PEEK toimii hyvin myös puristuskuormituksella, joten sitä esiintyy venttiilin istukkaissa, pumppukoteloissa ja kiristysmekanismeissa, joissa mittojen vakaus on kriittinen. Prototyypeille CNC-työstö on usein nopein tapa validoida suunnittelu ennen ruiskuvaluon siirtymistä. Jos olet tekemässä uuden laitteen prototyyppiä tai siirtymässä tuotantoon, LINSTANT voi tukea sinua useilla PEEK-tuotelomakkeilla, jotka on suunniteltu integroitaviksi suoraan CNC-työnkulkuun: CNC-koneistetut PEEK-komponentit lääketieteellisten laitteiden valmistukseen Tämä tuoteluettelo kattaa CNC-työnkulkuihin soveltuvat PEEK-koneistetut osat, jotka tarjoavat korkean tarkkuuden, bioyhteensopivuuden ja lämmönkestävyyden. Se on tässä merkityksellinen suorana vaihtoehtona prototyyppien valmistukseen tai tuotantoajoille. Näytä tuote → PEEK-letku, jossa on tarkat mittatoleranssit ja usean luumenin vaihtoehdot Tutustu PEEK-letkuihin, joiden sisähalkaisija on 0,10 mm ja lämpötilankesto yli 250 °C, sekä moniluumenisia ja ilmapalloletkuja. Ihanteellinen kardiovaskulaarisiin, selkärangan ja muihin interventiotarkoituksiin. Näytä tuote → PEEK-ruiskuvalupalvelut korkeiden lämpötilojen steriloitaville implanttikomponenteille PEEK-ruiskuvalu mahdollistaa puhdastilatuotannon, luustossa olevan moduulin ja radiolukeuden. Tämä palvelu on korostettu projekteissa, jotka vaativat monimutkaisia geometrioita, kustannusten hallintaa ja implanttimääräysten noudattamista. Näytä tuote → Tietoja Ningbo LINSTANT Polymer Materials Co., Ltd:stä Ningbo LINSTANT Polymer Materials Co., Ltd. perustettiin vuonna 2014 ja on sittemmin kasvanut kansallisen tason korkean teknologian yritykseksi, jolla on yli 500 ammattitaitoista työntekijää. Yhtiö on sitoutunut ylittämään perinteisen komponenttitoimittajan roolin ja pyrkimään kiinteäksi osaksi asiakkaidensa tuotteita. LINSTANT integroituu syvästi asiakkaidensa tuotteiden ydinarvoketjuun, ja se tekee tarkasta sovituksesta yhteistyön suunnitteluvaiheen aikana luotettavuuden varmistamiseen valmistuksen aikana ja muuttaa katetritekniikan tuotteidensa keskeiseksi kilpailueduksi. Jatkuvan teknologisen innovaation ja tiukan laadunvalvonnan avulla pystymme tarjoamaan lääkinnällisiä laitteita valmistaville yrityksille turvallisempia, tarkempia ja teknisesti edistyneempiä räätälöityjä katetrijärjestelmäratkaisuja. CNC-koneistettujen PEEK-osien lisäksi LINSTANT tarjoaa saman katon alta pursotusta, muovausta, toissijaisia operaatioita ja pintakäsittelyjä. Vieraile meillä OEM/ODM-sivu nähdäksesi, kuinka käsittelemme mukautettuja projekteja suunnittelusta validointiin. Usein kysytyt kysymykset PEEK CNC-työstyksestä Onko PEEK vaikea CNC-koneistettava? Ei. Terävien työkalujen ja kontrolloidun lämmön avulla PEEK koneistaa ennakoitavasti ja tuottaa puhtaita, tiukasti siedettyjä osia. Mikä on paras PEEK-laatu CNC-koneistukseen? Täyttämätön luonnollinen PEEK on helpoin koneistettava; hiilellä täytetty PEEK lisää jäykkyyttä, mutta nopeuttaa työkalun kulumista. Mitä toleransseja voit saavuttaa PEEK-työstyksellä? Pienet koneistetut PEEK-osat kestävät yleensä ±0,05 mm. Suuremmat tai ohutseinäiset osat saattavat tarvita ±0,1 mm. Miten PEEK on verrattuna PTFE:hen tai PI:hen? PEEK on vahvempi ja jäykempi kuin PTFE ja helpompi työstää kuin PI, mutta tarjoaa silti erinomaisen lämmönkestävyyden. Onko koneistettu PEEK turvallinen lääketieteellisille laitteille? Kyllä, kun käytät lääketieteellistä PEEK:ia ja valmistat puhdastila-olosuhteissa asianmukaisella prosessiohjauksella. Miksi PEEK on niin suosittu lääketeollisuudessa? Se kestää toistuvan steriloinnin, kestää kemikaaleja ja säilyttää mekaanisen eheyden pitkäaikaisessa kuormituksessa. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section{margin-bottom:32px;padding:24px;border:1px solid #e6eef5;border-radius:12px;background:#fafcff;}.article-section .chart-container{width:440px;margin:16px auto;text-align:center;}.article-section .chart-caption{caption-side:bottom;font-size:14px;color:#808080;margin-bottom:8px;font-style:italic;}.article-section .bar-item{display:flex;align-items:center;margin-bottom:8px;font-size:14px;}.article-section .bar-label{width:150px;text-align:right;padding-right:12px;color:#333;font-size:14px;}.article-section .bar-track{flex:1;background:#f0f0f0;border-radius:6px;height:24px;overflow:hidden;}.article-section .bar-fill{background:#0077b6;height:100%;color:#fff;line-height:24px;font-size:13px;padding-right:8px;text-align:right;border-radius:6px;}.article-section .chart-container svg{width:100%;height:auto;}.article-section .faq-grid{display:grid;grid-template-columns:repeat(2,1fr);gap:16px;margin-top:16px;}.article-section .faq-item{background:#f4f9ff;border-left:4px solid #0077b6;padding:16px;border-radius:8px;}.article-section .faq-item h3{font-size:17px;color:#003566;margin:0 0 6px;}.article-section .faq-item p{margin:0;font-size:15px;line-height:1.5;}.article-section > a[data-product-card="true"]{display:inline-block;padding:14px 20px;margin:10px 12px 10px 0;background:#e7f2fa;border:2px solid #0077b6;border-radius:10px;text-decoration:none;color:#0077b6;font-weight:bold;font-size:16px;}.article-section > a[href="/product/peek/peek-machined-parts.html"]::after{content:"PEEK Machined Parts";}.article-section > a[href="/product/peek/peek-tubing.html"]::after{content:"PEEK Tubing";}.article-section > a[href="/product/peek/peek-injection-molding.html"]::after{content:"PEEK Injection Molding";}@media (max-width:640px){.article-section .chart-container{width:100%;}.article-section .faq-grid{grid-template-columns:1fr;}.article-section{padding:16px;}.article-section .bar-label{width:110px;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}

-
30Sep-2026Hydrofiilisen pinnoitteen ymmärtäminen: kuinka se vähentää kitkaa lääkinnällisissä laitteissaNeurointerventionisti on yhdeksänkymmentä minuuttia mekaanisen trombektomian jälkeen. Joka kerta kun mikrokatetri kiertää keskimmäisen aivovaltimon mutkan, pintavastus suonen seinämää vasten saa kärjen jäämään akselista jäljessä. Lääkäri kompensoi suuremmalla eteenpäinvoimalla, mikä lisää seinämän rasitusta. Tämä juuri vaikeus – laitteen ja elävän kudoksen välinen kitka – on se, minkä hydrofiiliset pinnoitteet kehitettiin ratkaisemaan. Vähennetty olennaiseen: hydrofiilinen pinnoite muuttaa kuivan, korkeakitkaisen polymeeripinnan märäksi, lähes kitkattoman reitin. Se on ero katetrin työntämisen hiekan läpi ja sen liukumisen välillä vesikalvon yli. Mikä on hydrofiilinen pinnoite? Lyhyt vastaus: hydrofiilinen pinnoite on ohut, silloitettu polymeerikerros, tyypillisesti 1–10 µm paksu, kemiallisesti sidottu lääkinnällisen laitteen pintaan. Altistuessaan vedelle tai verelle se imee kosteutta ja turpoaa matalan leikkausvoiman geelirajakerrokseksi. Tämä kerros alentaa kitkakerrointa (CoF) laitteen ja kudosten rajapinnassa. Mekanismi on fysikaalinen kemia. Käytetyt polymeerit - tavallisesti polyvinyylipyrrolidoni (PVP), polyakryyliamidi tai polyeteenioksidikopolymeerit - sisältävät funktionaalisia ryhmiä, jotka muodostavat vetysidoksia veden kanssa. Kostutuksen jälkeen pinnoitetun pinnan päälle muodostuu hydratoitu vaippa. Kuormituksen alaisena leikkaussiirtymä tapahtuu sidotun vesikerroksen sisällä kiinteän rajapinnan sijaan. Kitka putoaa siten pinnoittamattomille polymeeriputkille tyypilliseltä 0,3–0,5-alueelta alle 0,05:n, mikä on yli 90 prosentin vähennys useimmissa julkaistuissa vertailuissa. Katetrin seinän poikkileikkaus — isometrinen näkymä Kerrokset näkyvät erotettuina selvyyden vuoksi Hydrofiilinen päällyslakka (1–10 µm) Side kerros / pohjamaali Substraatti (ekstrudoitu putken seinä) Miksi voitelulla on väliä Voitelukyky ei ole pintahavaintokysymys; se on potilasturvallisuusparametri. Laitteet, jotka kulkevat verisuonten, virtsanjohtimien ja sappitiehyiden läpi, ovat kaikki vuorovaikutuksessa herkän kudoksen kanssa. Suuri kitka tarkoittaa suonen kouristusta, sisäkalvon vammoja ja aggressiivisemman katetrin käsittelyn tarvetta. Julkaistut arviot interventiolaitteen suorituskyvystä osoittavat johdonmukaisesti, että pinnoitetut laitteet vaativat huomattavasti pienemmän työntövoiman kuin vastaavat päällystämättömät versiot ja että voima nousee hitaammin, kun laitetta sijoitetaan toistuvasti. Edustavat märkäkitkakertoimen arvot osoittavat eron: Märkäkitkakerroin pintatyypin mukaan 0.48 0.18 0.15 0.03 Päällystämätön Silikoni PTFE Hydrofiilinen Edustavia arvoja julkaistusta lääkinnällisten laitteiden päällystyskirjallisuudesta; alempi on parempi. Erolla on kliinisesti merkitystä. Tasaisesti liikkuva laite vähentää verisuonten kouristuksen, sisäkalvon dissektion riskiä ja toistuvan uudelleensijoituksen tarvetta – parametreja, jotka vaikuttavat suoraan toimenpideaikaan ja potilaan tuloksiin. Hydrofiiliset vs. hydrofobiset pinnoitteet Hydrofobiset pinnoitteet – kuten PTFE-, silikoni- tai parafiinipohjaiset kerrokset – hylkivät vettä ja vähentävät kitkaa minimoimalla pinnan tarttumista. Ne ovat tehokkaita kuivissa olosuhteissa, mutta niiden CoF märässä veriympäristössä pysyy yleensä yli 0,1:n. Hydrofiiliset pinnoitteet toimivat päinvastoin: ne vetävät puoleensa ja pidättävät vettä luoden rajakerroksen, joka toimii paremmin kuin mikä tahansa hydrofobinen pinta, kun se on hydratoitu. Valinta riippuu käyttökontekstista. Ohjainlankojen osalta PTFE-over-wire -mallit pysyvät vakiona, koska kuiva, vähän liukumaton pinta on toivottava. Märkänavigointia vaativille katereille ja tupeille hydrofiiliset järjestelmät tarjoavat alhaisemman ja yhdenmukaisemman CoF:n. Tärkeimmät erot lääketieteellisten laitteiden hydrofiilisten ja hydrofobisten pinnoitusmenetelmien välillä. Omaisuus Hydrofiilinen coating Hydrofobinen pinnoite Veden kosketuskulma >90° Kitka märkänä CoF 0,02–0,05 CoF 0,1–0,25 Voitelumekanismi Kosteutettu geelirajakerros Matala pintaenergia hylkii nestettä Tyypillinen käyttö Katetrit, vaipat, mikrokatetrit Ohjausvaijerit, venttiilikomponentit Hydrofiiliset pinnoitekemiat Kolme polymeeriperhettä hallitsee lääketieteellisten laitteiden pinnoitteiden markkinoita. PVP-pohjaiset järjestelmät ovat yleisimmät katetrit. Niissä yhdistyvät korkea vedenottokyky ja erinomainen kalvon muodostus, ja ne voidaan silloittaa termisesti tai UV-säteilyllä. Polyakryyliamidipinnoitteet tarjoavat korkean kestävyyden toistuvissa pyyhintätesteissä, joten ne ovat usein valintoja sisäänvientivaippoihin ja suurempiin laitteisiin. PEO-pohjaisia järjestelmiä käytetään, kun tarvitaan pidennettyä märkä-kuivapyöräilyä; Niiden hitaampi nesteytyskinetiikka takaa jatkuvan voitelun pidempien toimenpiteiden aikana. Alustan pintaenergia määrää pinnoitteen ankkuroinnin. Korkeaenergiset kestomuovit, kuten nailon, Pebax ja TPU, sitoutuvat hyvin plasmaaktivoinnin jälkeen. Fluoripolymeerit, kuten PTFE ja FEP, vaativat etsauksen tai pohjustussidoskerroksen. Pintakäsittelyn väliin jääminen on yleisin syy pinnoitteen delaminoitumiseen tuotannossa. Kuinka hydrofiilisiä pinnoitteita levitetään Kolme prosessia kattaa lähes kaikki katetrit ja letkut. Kastopinnoite – yleisin – tuottaa tasaisen peiton monimutkaisille ulkoisille profiileille. Laite upotetaan päällystysliuokseen ja vedetään pois kontrolloidulla nopeudella; märän kalvon paksuus riippuu poistonopeudesta ja liuoksen viskositeetista, kun tyypilliset kuivapaksuudet ovat 2–8 µm. Ruiskupinnoitus määritellään silloin, kun tarvitaan valikoivaa peittämistä, esimerkiksi vain varren distaalisen segmentin päällystämiseen. Täytä ja tyhjennä pinnoite, joka täyttää katetrin luumenin pinnoiteliuoksella ja sitten tyhjentää sen, on suositeltavin menetelmä sisäiseen pintakäsittelyyn. Prosessin ohjaus on tärkeämpää kuin kemian valinta. Viskositeettipoikkeama, mukana kulkeutuneet kuplat, kosteus ja kovettumislämpötilan tasaisuus muuttavat lopullista CoF- ja tarttumiskykyä. LINSTANT käyttää erityisiä pintakäsittelylinjoja GMP-ohjatussa laitoksessaan, mikä mahdollistaa katetriprojektien siirtymisen ekstrudoidusta substraatista päällystettyyn lopputuotteeseen saman katon alla. Vesikosketuskulma pinnan kunnon mukaan 20° 40° 60° 80° 72° Päällystämätön 35° Plasma käsitelty 12° Hydrofiilinen Tyypilliset arvot PET-alustoille (polyeteenitereftalaatti); pienempi kulma tarkoittaa parempaa kastelua. Tärkeimmät suorituskykyedut Hydrofiiliset pinnoitteet parantavat mitattavissa olevaa suorituskykyä, joka säilyy laitteen koko elinkaaren ajan. Penkkivertailuissa päällystetyt katetrit saavuttavat rutiininomaisesti 90 prosentin tai suuremman vähennyksen märässä CoF:ssä ja suhteellisen pienenemisen sisäänvientivoimassa. Lisäksi: Suonen trauma vähenee: pienempi pintavastus tarkoittaa vähemmän endoteelin denudaatiota ja vähemmän vasospasmia. Laitteen ohjaus paranee: lääkärit voivat tuntea kärjen vasteen, koska akselin kitka ei absorboi pilarin työntöä. Uudelleenasennosta tulee vähemmän traumaattinen: toistuva distaalisen etenemisen ja vetäytymisen seurauksena kitka muodostuu hitaammin päällystetyissä laitteissa kuin päällystämättömissä ohjaimissa. Suorituskykyominaisuudet — Hydrofiilinen vs. päällystämätön katetri Voitelukyky Kestävyys Biocompat. Tarttuminen Kudosten trauma vähentäminen Hydrofiilinen coated Päällystämätön Sovellukset interventiolaitteissa Hydrofiiliset pinnoitteet määritetään aina, kun laitteen on navigoitava ontelossa märissä olosuhteissa. Tärkeimpiä sovelluksia ovat: Angiografiset katetrit diagnostiseen kuvantamiseen Ohjauskatetrit, joita käytetään ilmapallojen ja stenttien toimittamiseen Mikrokatetrit neurovaskulaariseen ja perifeeriseen embolisaatioon Virtsanjohtimen pääsysuojat ja pallolaajennuskatetrit Endoskooppiset lisälaitteet, jotka kulkevat työkanavien kautta Mikrokatetri, jossa on mukautettava jäykkyys ja pyöristetty kärki Tämä pieni vahvistettu katetri on suunniteltu mutkaisten verisuonten navigointiin minimaalisesti invasiivisissa toimenpiteissä. Sen mukautettava kovuus ja pyöristetty pää sopivat sovelluksiin, joissa tarvitaan pientä kitkaa koko pituudelta. Näytä tuote → Suorituskykyvaatimukset vaihtelevat sovelluksen mukaan. Esimerkiksi ohjauskatetri tarvitsee suurta työnnettävyyttä proksimaalisessa päässä, mutta vähäistä kitkaa distaalisessa akselissa, jossa se kulkee langan yli. Mikrokatetri sitä vastoin tarvitsee tasaisen pienen kitkan koko pituudeltaan, koska vaurion lopullinen lähestyminen on lähes aina mutkikkain. Katso yksityiskohtainen selitys ohjaavasta katetrin rakenteesta teknisestä artikkelistamme ohjauskatetrit . Angiografinen katetri kontrastin antamiseen ja paineenkestoon Tämä katetri tarjoaa kanavan röntgensädettä läpäiseville aineille röntgendiagnostiikan aikana. Siinä on punottu ruostumattomasta teräksestä valmistettu rakenne, pehmeä kärki ja paineenkestävyys jopa 1200 PSI:iin, mikä täyttää erilaiset suorituskykyvaatimukset. Näytä tuote → Kitkavoima toistuvien lisäyssyklien aikana Suhteellinen kitkavoima 5 10 15 20 50 100 150 Päällystämätön Hydrofiilinen Kuvaavia tietoja simuloidusta käyttötestistä toistuvalla distaalisella etenemisellä. Hydrofiilisen pinnoitteen kumppanin valitseminen Arvioitaessa hydrofiilisen pinnoitteen ulkoistamiskumppania neljällä seikalla on merkitystä: Substraatti capability — Puristaako kumppani omaa letkuaan vai pitääkö substraatti hankkia muualta? Prosessin kypsyys — Pyydä CoF- ja adheesiotietoja todellisesta alustasta, ei vain tietolehtistä. Kovettumisen yhteensopivuus — varmista, että pinnoite kovettuu laitteen lämpöbudjetin rajoissa. Steriloinnin validointi — varmista, että EtO- tai gammasyklit eivät heikennä pinnoitteen suorituskykyä. Kumppani, jolla on oma ekstruusio, pinnoitus ja toissijainen käsittely, voi lyhentää kehitysaikatauluja merkittävästi. LINSTANTin OEM/ODM-ohjelma tarjoaa vertikaalisen integraation polymeerin valinnasta lopulliseen kokoonpanoon. Keskustele vaatimuksista ajoissa, varsinkin jos laitteessa on epätavallinen geometria tai fluoripolymeerisubstraatti. Tietoja Ningbo LINSTANT Polymer Materials Co., Ltd:stä Ningbo LINSTANT Polymer Materials Co., Ltd. perustettiin vuonna 2014 ja on sittemmin kasvanut kansallisen tason korkean teknologian yritykseksi, jolla on yli 500 ammattitaitoista työntekijää. Yhtiö on sitoutunut ylittämään perinteisen komponenttitoimittajan roolin ja pyrkimään kiinteäksi osaksi asiakkaidensa tuotteita. LINSTANT integroituu syvästi asiakkaidensa tuotteiden ydinarvoketjuun, ja se tekee tarkasta sovituksesta yhteistyön suunnitteluvaiheen aikana luotettavuuden varmistamiseen valmistuksen aikana ja muuttaa katetritekniikan tuotteidensa keskeiseksi kilpailueduksi. Jatkuvan teknologisen innovaation ja tiukan laadunvalvonnan avulla pystymme tarjoamaan lääkinnällisiä laitteita valmistaville yrityksille turvallisempia, tarkempia ja teknisesti edistyneempiä räätälöityjä katetrijärjestelmäratkaisuja. Hydrofiilinen pinnoite UKK Q1. Kuinka kauan hydrofiilinen pinnoite kestää katetrin? Hyvin kovettunut hydrofiilinen pinnoite ylläpitää tyypillisesti voitelua koko toimenpiteen ajan – yleensä 20 minuutista 4 tuntiin jatkuvaa märkää kosketusta. Kestävyys riippuu kovettumisen laadusta, alustan tarttumisesta ja steriloinnista; toistuvan pyöräilyn jälkeen kitka nousee vähitellen, mutta pysyy yleensä alle 0,1:n monissa kokoonpanoissa. Q2. Mikä on hydrofiilisen pinnoitteen kitkakerroin? Märkä CoF on tyypillisesti 0,02–0,05, kun taas päällystämättömien polymeeriputkien arvo on 0,3–0,5. Tarkka arvo riippuu alustasta, pinnoitteen paksuudesta, kovettumisolosuhteista ja käytetystä testimenetelmästä. Q3. Voidaanko hydrofiilistä pinnoitetta levittää PTFE- tai PEEK-letkuihin? Kyllä, asianmukaisella pinnan valmistelulla. PTFE vaatii kemiallista syövytystä tai plasmakäsittelyä ennen pinnoittamista; PEEK voidaan päällystää plasmaaktivoinnin jälkeen tai yhteensopivalla pohjamaalilla. Alustan ja pinnoitteen välisen rajapinnan vahvistaminen projektin varhaisessa vaiheessa välttää liitoshäiriöt myöhemmin. Q4. Miten pinnoitteen tarttuvuus testataan lääkinnällisten laitteiden valmistuksessa? Vakiomenetelmiä ovat puristustesti (pinnoitetun pinnan puristaminen toistuvasti ja delaminoitumisen tarkastaminen), nauhavedon tarttuvuustestaus ja pyyhkäisyelektronimikroskooppipoikkileikkaukset liotustestin jälkeen. Q5. Vaikuttaako hydrofiilinen pinnoite bioyhteensopivuuteen? Päällysteen ainesosat seulotaan sytoyhteensopivuuden suhteen ISO 10993-5:n mukaisesti; useimmat kaupalliset järjestelmät ovat sytotoksisia. Jokainen laitekokoonpano on kuitenkin testattava viimeisen sterilointisyklin yhteydessä, koska EtO tai gammasäteily voivat muuttaa ristisidostiheyttä. Q6. Miten hydrofiilinen pinnoite vähentää kitkaa katetrissa? Märkänä pinnoitteen polymeerimatriisi imee vettä ja muodostaa liukkaan hydratoidun geelikerroksen. Leikkaus tapahtuu laitteen ja kudoksen välillä tässä runsaasti vettä sisältävässä kerroksessa eikä kiinteän aineen rajapinnassa, minkä vuoksi kitka laskee yli 90 prosenttia. .article-section table{display: table!important;border-collapse:collapse;margin:20px auto;width:100%;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f2f2f2;text-align:left;} .article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-box{width:440px;margin:20px auto;text-align:center;} .chart-box svg{display:block;margin:0 auto;width:440px;height:auto;} .faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin:20px 0;} .faq-item{background:#f0f7fb;border-left:4px solid #2e9e5b;border-radius:8px;padding:16px;} .faq-item:nth-child(odd){background:#fff3e8;border-left-color:#e07a3f;} .faq-item h3{font-size:15px;font-weight:bold;margin-bottom:8px!important;color:#1a3a5c;} .faq-item p{font-size:15px!important;margin-bottom:0!important;color:#444;line-height:1.5;} @media (max-width:640px){ .chart-box{width:100%;} .chart-box svg{width:100%;height:auto;} .faq-grid{grid-template-columns:1fr;} } .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
23Sep-2026Käytännön opas kärjen muodostamiseen: käyttötarkoitukset, valinta ja keskeiset huomiotOlet uuden ohjauskatetrin suunnittelun viimeisessä vaiheessa. Varsi työntyy hyvin, kaareva muoto pitää raitensa, mutta kärki tarttuu simuloituun anatomiaan ensimmäisessä mutkassa. Useimmissa tapauksissa ongelma ei ole akselin suunnittelussa tai polymeerisekoituksessa, vaan kärjen muodostusvaiheessa. Kärjen muotoilu ei ole kosmeettinen viimeistely. Se on prosessi, joka määrittää, voiko laite navigoida turvallisesti mutkaisissa verisuonissa, ylittää kapean vaurion tai päästä käsiksi distaaliseen haaraan aiheuttamatta traumaa. Lääketieteellisten laitteiden insinööreille viesti on yksinkertainen: hanki kärki ensin oikein, ja muulla laitteella on mahdollisuus toimia. Mitä on katetrin kärjen muodostus? Katetrin kärjen muodostus on lämpöpohjainen toissijainen toimenpide. Esiekstrudoitu putki asetetaan muotoilutyökaluun, kuumennetaan, kunnes polymeeri pehmenee, muotoillaan uudelleen kohdegeometriaan ja jäähdytetään sitten muodon lukitsemiseksi. Prosessia ohjaa neljä riippumatonta muuttujaa: Lämmityslämpötila ja ramppiprofiili Muotiväli ja viipymäaika Aksiaalinen voima, tyhjiö tai sisäinen ilmanpaine Jäähdytysnopeus ja jäähdytyksen jälkeinen poikkeama Käytännön tasolla kärjen muodostaminen ottaa katetrin distaalisen pään ja muuttaa sen kartiomaiseksi, kupuksi, laimentamaan tai kaarevaksi. Geometrian valinta seuraa aiottua kliinistä toimintaa. Pehmeä kartio auttaa seuraamaan ohjauslangan yli, kupukärki suojaa suonen seinämää ja kaareva kärki auttaa ohjaamaan laitetta. Missä kärjen muodostus sijaitsee tuotantovirrassa Kärjen muodostus tapahtuu yleensä suulakepuristuksen ja punoksen jälkeen sekä ennen navan tai lopuksi liimattujen komponenttien kokoamista. Tämä tarkoittaa, että kaikki kärjen muodostamisen aikana löydetyt viat vaikuttavat myös ylävirran tuottoon. Kurillinen prosessisuunnittelu estää uudelleenkäsittelysilmukat. Katetri Vihje Ylämuotti Alempi muotti Lämmitin Isometrinen kuva katetrin kärjen muodostavasta muotista, jossa näkyy putki, kärjen geometria, kuumennusvyöhyke ja ylempi/alempi muotin puolikkaat. Miksi kärjen muotoilun laatua ei voida laiminlyödä? Katetrin kärjen muodostuminen vaikuttaa enemmän kuin laitteen ulkonäköön. Sillä on suoria seurauksia: Verisuonten turvallisuus. Kärjen terävä reuna tai purse voi hajottaa suonen seinämän tai aiheuttaa emboliaation. Jäljitettävyys ja ristittävyys. Hyvin muotoiltu kartio siirtää vääntömomentin ja työntövoiman tehokkaammin mutkaisella polulla. Ohjauslangan ja laitteen yhteensopivuus. Kärjen geometria ohjaa, kuinka helposti johto tai muu laite kulkee ontelon läpi. Kuvauksen suorituskyky. Vilkkuva tai epäsäännöllinen kärki voi aiheuttaa artefakteja fluoroskopiassa tai OCT-arvioinnissa. Kokoonpanon kestävyys. Kärjen mittojen poikkeamat vaikeuttavat röntgensäteitä läpäisemättömän markkerin kiinnittämistä tai distaaliosan liittämistä. Lyhyesti sanottuna kärjen muotoilu on viimeinen puolustuslinja hyvän laitteen ja hyvän suunnittelun välillä. Tämä oivallus johtaa siihen, miksi johtavat valmistajat investoivat tämän vaiheen prosessien karakterisointiin. Materiaalien valinta kärjen muotoiluun Materiaalin valinta ohjaa prosessi-ikkunaa enemmän kuin mikään muu muuttuja. Jokaisella polymeeriperheellä on oma lämpökäyttäytymisensä, sulalujuutensa ja kutistumisprofiilinsa. Workhorse-polymeerit: Pebax, TPU ja Nylon Pebax (polyeetterilohkoamidi) on yleisin materiaali pehmeisiin katetrin kärkiin. Sen shore-kovuusalue 25D-72D mahdollistaa insinöörien tasapainon joustavuuden ja vääntömomentin siirron välillä. Tyypillinen muovausikkuna istuu 150 °C ja 210°C välillä, mikä on tarpeeksi alhainen vähentämään lämpövaurioita, mutta riittävän korkea muotoilemaan kärkeä nopeasti. TPU (termoplastinen polyuretaani) tarjoaa erinomaisen kulutuskestävyyden ja se voidaan formuloida röntgensäteitä läpäisemättömillä täyteaineilla. TPU-kärjet muodostetaan yleensä 160–220 °C:n alueella. Sen pienempi sulalujuus vaatii tiukempaa muottirakoa painumisen välttämiseksi. Nylon (polyamidi) tarjoaa korkeamman pylvään lujuuden ja sitä käytetään usein rakenteellisesti vaativissa kärjissä. Kosteusherkkyys voi kuitenkin aiheuttaa pintavirheitä, joten kuiva-ilmastointi on välttämätöntä ennen muotoilua. Tehokkaat vaihtoehdot: PEEK ja polyimidi PEEK on erinomainen valinta laitteille, jotka tarvitsevat suurta väsymislujuutta ja lämpötilankestoa. PEEK:n kärjen muovaus vaatii muotin lämpötiloja alueella 340-400 °C. Koska PEEK laajenee enemmän kuin tavalliset tekniset muovit, muottiraon on oltava löysempi, jotta se ei tartu tai tahraa. Polyimidi ei ole sulamuovautuva. Sen arvo on ohutseinäisissä, lämmönkestävissä akselissa. Kärjen muotoilussa valmistajat käyttävät yleensä sen sijaan liima- tai liuotinpohjaisia tekniikoita. Fluoripolymeerit: Matala kitka, rajoitettu muovattavuus PTFE ja FEP tarjoavat parhaan voitelukyvyn ja kemikaalinkestävyyden, mutta ne eivät virtaa tavallisessa kärjen muodostavassa muotissa. PTFE:tä ei voida sulattaa ollenkaan. Käytännössä fluoripolymeerikärki saadaan aikaan yhdistämällä erillinen matalakitkainen distaalinen osa tai käyttämällä lämpökutistustekniikkaa. Taulukko 1. Yleisten materiaalien vertailu katetrin kärjen muodostamiseen. Materiaali Shore-kovuus Muodostumislämpötila Keskeinen riski Pebax 25D–72D 150-210 °C Terminen hajoaminen TPU 80A–95A 160-220 °C Sulate roikkuu Nylon 30D-65D 170-230 °C Kosteusherkkyys PEEK 80D-90D 340–400°C Ylikuumeneminen / tarttuminen Polyimidi Jäykkä Ei muotoiltava Tartuntaongelmat PTFE / FEP 50D-55D Ei sulamuovautuva Ei sulakäsittelyä Tarkkuuspalloletkut lääketieteellisiin katetriin Ilmapalloletku tiukoilla toleransseilla ±0,01 mm asti ja monikerroksisilla vaihtoehdoilla jopa 55 atm:n murtumispaineeseen. Soveltuu pallolaajennuskatetriin kardiovaskulaarisissa ja minimaalisesti invasiivisissa toimenpiteissä, ja se tarjoaa yhtenäiset mekaaniset ominaisuudet. Näytä tuote → Tyypillinen aloituslämpötila katetrin kärjen muodostukselle Pebax 150°C TPU 160 °C Nylon 170 °C PEEK 340 °C PTFE Ei käytössä PI Ei käytössä Lämpötila-alueet ovat tyypillisiä lääketieteellisten polymeerien arvoja, jotka on tiivistetty yleisistä teknisistä viitteistä ja LINSTANTin prosessisuunnittelutiedoista. Kun kärjen on toimittava ilmapallon kanssa, ilmapallon putkilaadun valinta vaikuttaa koko kokoonpanoon. Monet insinöörit etsivät kumppania, joka pystyy toimittamaan ilmapalloletkuja johdonmukaisella kärjen muodostavalla vasteella. LINSTANTin lääketieteellisten ilmapalloletkujen valikoima sisältää yksi-, kaksi- ja kolmikerroksisia vaihtoehtoja juuri siksi, että kärjessä eri seinärakenteet kohtaavat. Yleisiä kärjen muodostusvirheitä ja niiden ehkäisyä Tuotantoympäristössä kärjen muodostusvirheet jakautuvat muutamaan toistuvaan perheeseen. Niiden varhainen tunnistaminen estää järjestelmällisen romutuksen. Taulukko 2. Tyypilliset kärjen muodostusvirheet, perimmäiset syyt ja vastatoimenpiteet. Vika Perimmäinen syy Vastatoimi Purse / salama Liian suuri muottiväli tai liian korkea lämpötila Pienennä rakoa, alenna lämpötilaa, säädä jäähdytysnopeutta Mittojen epäjohdonmukaisuus Epätasainen lämmitys tai materiaalierän vaihtelu Tarkista lämpöprofiili uudelleen, tarkista materiaalierä Seinän paksuuden vaihtelu Väärin kohdistettu muotti tai epäkesko putki Kohdista työkalut, tarkista putken samankeskisyys Tylsä tai aaltoileva pinta Väärä jäähdytysnopeus tai liian pitkä viipymäaika Lyhennä viipymistä, optimoi jäähdytyskäyrä Suljettu / painunut kärki Liiallinen tyhjiö tai ylipaine Tasapainota sisäinen paine ja tuuletus Hitsauslinja Virtauksen etutörmäys monikerroksisessa kärjessä Säädä muotin geometriaa tai materiaaliyhdistelmää Mikrokatetrien kärjen muodostuksen hallinta on vielä vaativampaa, koska seinämän paksuus on usein alle 0,2 mm. 5°C lämpötilan vaihtelu voi muuttaa puhtaan kartiomaisen pehmeän, ei-toimivan kärjen. Oikeassa mikrokatetrin kärjen muodostamisessa käytetään yleensä infrapuna- tai RF-kuumennusta suljetun kierron lämpötilan valvonnalla. Vahvistettu mikrokatetri minimaalisesti invasiiviseen kirurgiaan Mikrokatetri, jonka ulkohalkaisija on alle 1 mm, mukautettavat kovuus- ja halkaisijamuutokset mutkaisten suonien navigointiin. Pyöristetty kärki vähentää traumaa, mikä tekee siitä ihanteellisen neurointerventio-, sydän- ja verisuoni- ja kasvainhoitoihin. Näytä tuote → Kun työskentelet PEEK-letkujen kanssa, ylikuumenemisvaara on todellinen. Edistynyttä työkalua tarvitaan PEEK:n muodostamiseen hiiltymättä tai menettämättä mekaanisia ominaisuuksiaan. Lisätietoja tästä materiaalista on artikkelissamme kärkeä muodostava PEEK lääketieteellinen letku . Tietoja LINSTANTista: mukautetun katetrijärjestelmän kumppani Ningbo LINSTANT Polymer Materials Co., Ltd. perustettiin vuonna 2014 ja on sittemmin kasvanut kansallisen tason korkean teknologian yritykseksi, jolla on yli 500 ammattitaitoista työntekijää. Yhtiö on sitoutunut ylittämään perinteisen komponenttitoimittajan roolin ja pyrkimään kiinteäksi osaksi asiakkaidensa tuotteita. LINSTANT integroituu syvästi asiakkaidensa tuotteiden ydinarvoketjuun, ja se tekee tarkasta sovituksesta yhteistyön suunnitteluvaiheen aikana luotettavuuden varmistamiseen valmistuksen aikana ja muuttaa katetritekniikan tuotteidensa keskeiseksi kilpailueduksi. Jatkuvan teknologisen innovaation ja tiukan laadunvalvonnan avulla pystymme tarjoamaan lääkinnällisiä laitteita valmistaville yrityksille turvallisempia, tarkempia ja teknisesti edistyneempiä räätälöityjä katetrijärjestelmäratkaisuja. LINSTANTilla on lähes 20 000 m² GMP-yhteensopiva puhdastila, jossa on 15 maahantuotua suulakepuristuslinjaa, 8 erillistä PEEK-ekstruusiolinjaa, 2 ruiskupuristuslinjaa ja lähes 100 sarjaa punonta-, jousi-, pinnoitus- ja hitsauslaitteita. Tämä kapasiteetti tukee sekä pienimuotoista pilottituotantoa että jatkuvaa volyymitoimitusta. Suuren vääntömomentin ohjauskatetri, jossa on punottu rakenne Ohjauskatetri, jossa on monivaiheinen kovuus, pehmeä distaalinen kärki ja punottu akseli, joka takaa erinomaisen vääntömomentin ja vakauden. Ultraohut seinä ja PTFE-sisäkerros takaavat sujuvan laitteen toimituksen GMP-yhteensopivan puhdastilatuotannon tukemana. Näytä tuote → Piirtämisestä tuotantoon: kärjen muotoilun mittakaava Kärjen muotoiluspesifikaatioiden tuominen tuotantoon vaatii muutakin kuin muotin. Se edellyttää prosessin karakterisointia, ensimmäistä tuotteen tarkastusta ja valvottuja tuotantoparametreja. Hyvä kumppani määrittelee prosessiikkunan, dokumentoi kriittiset prosessiparametrit ja tukee validointitoimia. LINSTANTin OEM/ODM-palvelut kattaa koko polun materiaalin valinnasta ja työkaluista koeajoihin ja sarjatuotantoon. Eurooppalaisille ja pohjoisamerikkalaisille laitetiimeille etu on yksi toimittaja, jolla on oma ekstruusio ja toissijainen käsittely, mikä vähentää siirtoriskejä ja lyhentää läpimenoaikoja. Usein kysyttyjä kysymyksiä katetrin kärjen muodostamisesta Q1. Mitä katetrin kärjen muodostuminen on? Katetri tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety. Q2. Mitkä materiaalit sopivat parhaiten kärkien muotoiluun? Pebaxia, TPU:ta, nylonia ja PEEKia käytetään yleisesti. Polyimidi ja PTFE vaativat tyypillisesti liimaus- tai mekaanisia menetelmiä lämpömuovauksen sijaan. Q3. Mikä aiheuttaa kärjen muodostusvirheitä? Epätasainen kuumennus, huono muotin kohdistus, ylipaine ja yhteensopimattomat materiaalilaadut ovat yleisimmät purse-, välähdys- tai mittaongelmien syyt. Q4. Miten kärjen muotoilun laatu tarkistetaan? Optinen tarkastus, mittamittaus, vuototestaus ja murtumispainetestaus yhdistetään yleensä muodostuneen kärjen tarkistamiseksi. Q5. Tarjoaako LINSTANT mukautettua kärjen muotoilua? Kyllä. LINSTANTin OEM/ODM-ohjelma tukee räätälöityjen kärkien muotoilua suunnitteluvaiheesta työkalukehitykseen ja volyymituotantoon asti. Q6. Mitä eroa on kippauksen ja kärjen muodostamisen välillä? Vihjeping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing. .article-section { margin-bottom:28px; }.article-section h2 { font-size:22px; font-weight:bold; text-align:left; margin-bottom:12px!important; }.article-section h3 { font-size:16px; font-weight:bold; text-align:left; margin-bottom:12px; }.article-section p { font-size:16px!important; margin-bottom:12px; }.article-section ol { margin-bottom:12px; list-style-type:decimal; list-style-position:inside; padding-left:0; }.article-section ul { margin-bottom:12px; list-style-type:disc; list-style-position:inside; }.article-section li { list-style:inherit; font-size:16px; margin-bottom:6px; }.article-section table { display:table!important; border-collapse:collapse; }.article-section thead { display:table-header-group!important; }.article-section tbody { display:table-row-group!important; }.article-section tr { display:table-row!important; }.article-section th { display:table-cell!important; font-weight:bold; border:1px solid #cccccc; padding:8px; }.article-section td { display:table-cell!important; border:1px solid #cccccc; padding:8px; }.article-section caption { caption-side:bottom; font-size:16px; margin-bottom:12px; font-style:italic; color:#808080; }.intro-section { background:#f0f7ff; border-left:4px solid #2b7bb9; padding:18px 20px; }.process-section { background:#ffffff; }.why-section { background:#f8f8f8; padding:18px 20px; }.materials-section { border-top:2px solid #e0e0e0; }.quality-section { background:#fffaf0; padding:18px 20px; }.company-section { background:#f0f4f0; padding:18px 20px; border-radius:8px; }.partner-section { background:#f8f0f4; padding:18px 20px; }.faq-section { border-top:3px solid #2b7bb9; }.svg-figure { width:440px; margin:0 auto; text-align:center; }.figure-caption { font-size:14px; color:#666; font-style:italic; margin-top:8px; }.chart { width:440px; margin:0 auto 20px; background:#f9f9f9; padding:16px; border-radius:8px; }.chart-title { font-size:15px; font-weight:bold; text-align:center; margin-bottom:14px; }.bar-row { display:flex; align-items:center; margin-bottom:10px; }.bar-label { width:90px; font-size:14px; }.bar-track { flex:1; background:#e5e5e5; border-radius:5px; height:22px; }.bar-fill { height:100%; border-radius:5px; background:#4a90d9; }.bar-range { width:90px; font-size:13px; margin-left:8px; }.source-note { font-size:13px; color:#777; font-style:italic; margin-top:6px; }.faq-grid { display:grid; grid-template-columns:1fr 1fr; gap:16px; }.faq-item { background:#edf4fb; border-radius:8px; padding:14px 16px; border-left:4px solid #2b7bb9; }.faq-item h3 { font-size:15px; font-weight:bold; margin-bottom:6px; }.faq-item p { font-size:15px; margin-bottom:0; }@media (max-width:640px) {.svg-figure, .chart { width:100%; }.svg-figure svg { width:100%; height:auto; }.faq-grid { grid-template-columns:1fr; }.bar-label { width:70px; font-size:13px; }.bar-range { width:74px; font-size:12px; }} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
16Sep-2026Polyamidi vs polyimidi: keskeiset erot, plussat ja miinukset lääketieteellisissä letkuissa ja katetrissaPolyamidin ja polyimidin valinta lääketieteellisen katetrin komponentiksi on päätös, joka vaikuttaa laitteen suorituskykyyn, valmistuskustannuksiin ja sääntelyriskeihin. Käytännön vastaus on suoraviivainen: polyamidi on oikea valinta, kun joustavuus, taittumisenkestävyys ja budjetti ovat etusijalla; polyimidi on oikea valinta, kun ohutseinämän lujuus, lämpöstabiilisuus ja mittatarkkuus ovat kriittisiä. Molekyyliero selittää suorituskyvyn eron. Polyamidi koostuu joustavista amidiketjuista, jotka tekevät materiaalista sitkeän ja taipuisan, mutta rajoittavat sen lämmönkestävyyttä. Polyimidi sisältää jäykkiä imidirenkaita, jotka kestävät paljon korkeampia lämpötiloja, mutta vähentävät murtovenymää. Tässä artikkelissa vertaamme molempia polymeerejä lääketieteellisten letkujen ja katetrien valmistuksessa tärkeimmillä ominaisuuksilla. Mikä on polyamidi (PA)? Polyamidi, joka tunnetaan yleisesti nailonina, on puolikiteinen kestomuovi, jossa on toistuvia amidisidoksia. Yleisimmät lääketieteelliset arvot ovat PA11 ja PA12, jotka tarjoavat tasapainon sitkeyden, joustavuuden ja prosessoitavuuden välillä. PA6 ja PA66 käytetään myös ei-implantoitavissa laitekomponenteissa, joissa vaaditaan suurempaa jäykkyyttä. Polyamidien tärkeimmät ominaisuudet ovat: Vetolujuus 50-90 MPa, vaihtelee kosteuspitoisuuden ja laadun mukaan. Suuri murtovenymä, usein yli 200 % PA12:lla, mikä antaa ohutseinämäisille putkille erinomaisen taittumisenkestävyyden. Jatkuva käyttölämpötila 100 - 120°C, lyhytaikaiset huiput noin 150°C. Veden imeytyminen 1-3 %, mikä voi aiheuttaa mittamuutoksia ja lievää jäykkyyden heikkenemistä. Alhaiset materiaalikustannukset ja erinomainen suulakepuristettavuus, joten se on oletusvalinta kustannusherkille komponenteille. Moniluumeninen letku samanaikaiseen käyttöön lääketieteellisissä katetrissa Moniluumenisessa letkussa on useita kanavia yhdessä putkessa, mikä mahdollistaa ohjauslankojen, lääkkeiden ja kaasujen samanaikaisen kulun. Se tarjoaa mukautettavat luumenin konfiguraatiot 10 asti, hyvät mekaaniset ominaisuudet ja bioyhteensopivuuden, joten se sopii monimutkaisiin interventiotoimenpiteisiin. Näytä tuote → Lääketieteellisten laitteiden valmistuksessa polyamidia käytetään laajalti taipuisiin katetrin varreihin, ilmapalloletkuihin ja monionteloiseen ekstruusioon. PA-putkia koekstrudoidaan usein muiden polymeerien kanssa, jotta saadaan aikaan laite, jossa on pehmeä, taittumista kestävä runko ja jäykkä proksimaalinen osa. Polyamidi toimii hyvin myös lämpökutistuvissa sovelluksissa, joissa sen alhainen sulamispiste ja hyvä tarttuvuus luovat luotettavia liitoksia. Mikä on polyimidi (PI)? Polyimidi on korkean suorituskyvyn polymeeri, jonka rungossa on imidirenkaat. Sitä on saatavana sekä kertamuovi- että kestomuovimuodoissa, ja sitä käytetään lääkinnällisissä laitteissa ensisijaisesti ohutseinämäisenä putkimateriaalina katetrin varreille, ohjauskatetrille ja mikrokatetrille. Polyimidien tärkeimmät ominaisuudet ovat: Vetolujuus 120-200 MPa vedetyissä tai vahvistetuissa lajeissa. Jatkuva käyttölämpötila 250 - 300 °C, lyhytaikaiset huiput yli 400 °C. Alhainen murtovenymä (5-15 %), mikä takaa hyvän työnnettävyyden ja vääntömomentin siirron. Kosteuden imeytyminen alle 0,3%, pitäen mitat vakaana kosteissa ympäristöissä. Poikkeuksellinen kestävyys hydrolyysiä, liuottimia, gammasäteilyä ja EtO-sterilointia vastaan. Lääketieteellinen polyimidiletku ohuilla seinämillä ja korkealla moduulilla Lääketieteellinen polyimidiputki yhdistää lujuuden, kulutuskestävyyden ja erittäin korkean lämpötilan sietokyvyn. Sen ohuet seinät maksimoivat sisäontelon säilyttäen samalla korkean moduulin, estäen nurjahduksen mutkikkaassa anatomiassa, mikä sopii erinomaisesti neurovaskulaarisiin ja sepelvaltimokatetriin. Näytä tuote → Korkean moduulin ja ohuen seinämän yhdistelmä tekee polyimidistä niin houkuttelevan neurovaskulaarisille katereille, sepelvaltimon mikrokatetrille ja ohjauskatetrille. Ohuempi seinämä samalla ulkohalkaisijalla antaa suuremman sisäontelon langan ylittämiseen, kun taas korkea moduuli estää nurjahduksen navigoinnin aikana mutkaisen anatomian läpi. Polyamidi vs polyimidi: Head-to-Head vertailu Kun nämä kaksi materiaalia asetetaan vierekkäin, erot suorituskyvyssä ja hinnassa näkyvät välittömästi. Alla olevassa taulukossa on yhteenveto tärkeimmistä teknisistä ominaisuuksista, jotka laitevalmistajien on arvioitava materiaalivalinnassaan. Taulukko 1: Polyamidin (PA) ja polyimidin (PI) ominaisuusvertailu Omaisuus Polyamidi (PA) Polyimidi (PI) Kemiallinen rakenne Amidisidokset Imide renkaat Jatkuva käyttölämpötila 100-120 °C 250-300 °C Vetolujuus 50-90 MPa 120-200 MPa Venymä murtokohdassa 100-300 % 5-15 % Veden imeytyminen 1-3 % Säteilykestävyys Kohtalainen Erinomainen Kemiallinen kestävyys Hyvä yleisille liuottimille Erinomainen to most chemicals Suhteellinen materiaalikustannus 1x 5-10x Käsittelymenetelmä Ekstruusio, ruiskupuristus Liuosvalu, erikoistunut suulakepuristus Lämpöväli on ilmeisin erottaja. Julkaistujen materiaalitietojen perusteella polyamidi kestää jatkuvassa käytössä noin 120 °C, kun taas polyimidi voi toimia jopa 300 °C:ssa. Tämä ero on ratkaiseva lääkinnällisissä laitteissa, joille tehdään kuumasaumaus, laserhitsaus tai korkean lämpötilan kärjenmuovaus. 0°C 100 °C 200°C 300°C 400°C PA (nailon): 120 °C PI: 300 °C Mekaaniset ja termiset ominaisuudet käytännössä Todellisessa katetrin suunnittelussa polymeeriputken mekaaninen käyttäytyminen määräytyy vetolujuuden, murtovenymän ja taivutuskertoimen perusteella. Polyamidin suuri venymä tekee 0,15 mm:n seinäputkesta erittäin taittumisenkestävän, kun se taivutetaan 8-10 mm:n säteellä. Polyimidin suuri vetolujuus ja alhainen venymä mahdollistavat 0,05 mm:n seinäputken kantavan vääntömomentin ja työntövoiman, jotka tarvitaan distaalisen anatomian saavuttamiseen, mutta se voi taipua, jos se taivutetaan jyrkästi. Lämpö Mech Flex Chem Elec Kustannukset Polyamidi Polyimidi Tästä syystä monet laitesuunnittelijat käyttävät yhdistelmälähestymistapaa. Polyimidivarsi tarjoaa työnnettävyyden ja vääntömomentin, kun taas pehmeämpi polymeeri - usein polyamidi tai Pebax - on kiinnitetty distaaliseen osaan joustavuuden ja seurattavuuden parantamiseksi. PI-vahvistetussa putkessa, jossa on polyamidiulkokerros, yhdistyvät molempien materiaalien edut: ohutseinämäinen jäykkyys mutkaisessa anatomiassa liikkumiseen ja joustava, taipumaton kärki turvalliseen ylitykseen. Lue artikkelimme syvemmin siitä, missä PI voittaa katetrin suunnittelussa lääketieteellisten polyimidiputkien tärkeimmät suorituskykyominaisuudet . PI-kerros Seinä 0,03-0,10 mm Lumen Ohjauslangan polku Kustannus- ja hankintanäkökohdat Hinta on usein ratkaiseva tekijä ei-kriittisissä sovelluksissa. Polyamidihartsi maksaa tyypillisesti noin viidesosasta kymmenesosaan saman tilavuuden polyimidimateriaalin hinnasta. Komponenttien kokonaiskustannukset eivät kuitenkaan skaalaudu lineaarisesti. Polyimidiputket voidaan suulakepuristaa erittäin ohuiksi seiniksi, mikä vähentää materiaalin käyttöä pituusyksikköä kohti. Laitteessa, jossa katetrin profiilin on oltava pienempi kuin yksi ranskalainen koko, polyimidin suorituskykyetu ylittää huomattavasti hintapreemion. Hankinnan näkökulmasta on tärkeää kysyä jäljitettävyydestä ja toleranssista. Lääketieteellisiä polyimidiputkia on saatavana ID/OD-toleransseilla ±0,01 mm asti, kun taas polyamidiletkujen toleranssi on tyypillisesti ±0,02 - ±0,05 mm. Nämä toleranssit vaikuttavat suoraan laitteen lopulliseen suorituskykyyn, ja niiden tulisi olla osa spesifikaatioiden tarkistusta toimittajan hyväksynnän aikana. Toinen hankintatekijä on tuotto. Polyimidi on ohutseinämäisessä muodossa jäykempää ja hauraampaa, joten sitä käsitellään yleensä erissä ja sillä voi olla suurempi romun määrä käämityksen tai laserkäsittelyn aikana. Polyamidi sitä vastoin prosessoi anteeksiantavammin ja toimitetaan usein jatkuvina keloina, mikä voi lyhentää työaikaa suuren volyymin tuotannossa. Oikean materiaalin valitseminen katetriletkulle Kun valitset polyamidin ja polyimidin välillä, käytä tätä nopeaa päätösopasta: Valitse polyamidi (PA), kun: Laite tarvitsee pehmeän, joustavan ja taittumista kestävän distaaliosan. Valmistusprosessi ei altista putkea yli 120°C lämpötiloille. Materiaalikustannukset ovat hallitseva hankintarajoitus. Komponentti on osa monikerroksista koekstruusiota, jossa tarvitaan sidoslujuutta ja sidostettavuutta. Valitse polyimidi (PI), kun: Katetrin on saavutettava syvä verisuonen anatomia suurella vääntömomentilla ja työnnettävyydellä. Putken seinämän tulee olla mahdollisimman ohut sisäontelon maksimoimiseksi. Laite käy läpi lämpöpohjaisen prosessoinnin, kuten kärjen muotoilun, hitsauksen tai kuumasaumauksen. Sterilointiin liittyy gammasäteilytys, jossa PI osoittaa poikkeuksellista stabiilisuutta. Katso lisäkonteksti keskustelustamme aiheesta onko polyimidiletkussa tarpeeksi joustavuutta katetrisovelluksiin . PI-vahvistettu letku, jossa on punottu kerros parantaa työnnettävyyttä PI-vahvistettu letku yhdistää punotun tai kierretyn kerroksen polyimidiseinään, mikä parantaa vääntöhallintaa, joustavuutta ja työnnettävyyttä. Tämä komposiittirakenne tarjoaa tasapainoisen jäykkyyden ja pehmeyden, ja se sopii katetriin, jotka vaativat tarkkaa navigointia ja paineenkestävyyttä. Näytä tuote → LINSTANT toimittaa sekä lääketieteellisiä polyimidiputkia että PI-vahvistettuja letkuja, jolloin laitevalmistajat voivat yhdistää PI:n jäykkyyden muiden polymeerien joustavuuteen yhdessä, räätälöidyssä katetrijärjestelmässä. Tietoja Ningbo LINSTANT Polymer Materials Co., Ltd:stä Ningbo LINSTANT Polymer Materials Co., Ltd. perustettiin vuonna 2014 ja on sittemmin kasvanut kansallisen tason korkean teknologian yritykseksi, jolla on yli 500 ammattitaitoista työntekijää. Yhtiö on sitoutunut ylittämään perinteisen komponenttitoimittajan roolin ja pyrkimään kiinteäksi osaksi asiakkaidensa tuotteita. LINSTANT integroituu syvästi asiakkaidensa tuotteiden ydinarvoketjuun, ja se tekee tarkasta sovituksesta yhteistyön suunnitteluvaiheen aikana luotettavuuden varmistamiseen valmistuksen aikana ja muuttaa katetritekniikan tuotteidensa keskeiseksi kilpailueduksi. Jatkuvan teknologisen innovaation ja tiukan laadunvalvonnan avulla pystymme tarjoamaan lääkinnällisiä laitteita valmistaville yrityksille turvallisempia, tarkempia ja teknisesti edistyneempiä räätälöityjä katetrijärjestelmäratkaisuja. Usein kysyttyä polyamidista vs polyimidistä lääketieteellisissä laitteissa 1. Onko polyamidi sama kuin polyimidi? Ei. Polyamidissa (nailonissa) käytetään amidisidoksia, kun taas polyimidissä imidirenkaita. Ne eroavat merkittävästi lämpöstabiilisuudesta, mekaanisesta lujuudesta ja hinnasta. 2. Mikä materiaali on parempi katetrin varrelle? Polyimidi is better for thin-wall, high-pushability shafts. Polyamide is better for flexible, kink-resistant distal sections. 3. Mikä on polyimidin suurin haittapuoli? Kustannukset and brittleness. PI is expensive and has low elongation at break, so it can kink or crack under sharp bending. 4. Kestääkö polyamidi autoklaavisterilisoinnin? Normaalit PA-laadut hajoavat korkeassa kosteudessa ja yli 150°C lämpötiloissa. Lämpöstabiloitu PA12 kestää toistuvia syklejä noin 120-130°C:ssa. 5. Miten ne eroavat toisistaan sähköeristyksen suhteen? Polyimidi is a superior dielectric with stable insulation up to 250°C. Polyamide absorbs moisture, which reduces insulation performance. 6. Onko polyimidiputkia saatavilla lääketieteellisesti? Kyllä. Lääketieteellistä polyimidia käytetään laajalti katereissa ja ohjauslangoissa, ja sen on todistettu kestävyyttä gamma- ja EtO-sterilointia vastaan. .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table{caption-side:bottom;font-style:italic;font-size:16px;margin-bottom:12px;color:#808080;border-collapse:collapse;width:100%;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;background:#f0f4f8;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-wrap{width:440px;margin:20px auto;text-align:center;}@media(max-width:640px){.chart-wrap{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f0f7ff;border-left:4px solid #2b6cb0;padding:12px 16px;border-radius:0 4px 4px 0;}.faq-item h3{font-size:16px;color:#2b6cb0;margin-bottom:6px;}.faq-item p{font-size:14px;margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}}.article-section a[data-product-card="true"]{display:block;width:440px;margin:16px auto;padding:14px 20px;background:#f0f7ff;border:1px solid #bee3f8;border-radius:8px;text-decoration:none;color:#2b6cb0;font-weight:bold;font-size:16px;text-align:center;}.article-section a[data-product-card="true"]:hover{background:#e0efff;}@media(max-width:640px){.article-section a[data-product-card="true"]{width:100%;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
-
09Sep-2026Katetrin suunnitteluopas: Materiaalit, kerrokset, toleranssit ja valmistusKatetrin suunnittelu on kompromissipeli. Työnnettävyys, vääntömomentin hallinta, vääntymiskestävyys, voitelukyky, jäljitettävyys ja röntgennäkyvyys kilpailevat samasta seinämän paksuudesta ja ontelotilasta. Nopein tapa tehokkaaseen suunnitteluun ei ole tavoitella yhtä suoritusnumeroa, vaan korjata ensin kliininen tehtävä ja anatominen reitti ja valita sitten tehtävää palveleva kerrospino, materiaalit ja vahvistus. Siksi kokeneet laitetiimit pitävät katetrin suunnittelua järjestelmäharjoitteluna eikä letkun valintana. Otetaan kaksi esimerkkiä. Sepelvaltimon ohjauskatetri tarvitsee vahvan vääntömomentin siirron ja pehmeän, atraumaattisen kärjen. Neurovaskulaarinen mikrokatetri sitä vastoin tarvitsee äärimmäistä joustavuutta ja matalaa profiilia, vaikka se uhraisi jonkin verran työnnettävyyttä. Samat raaka-aineet voidaan järjestää täysin eri tavoin näiden vastakkaisten prioriteettien tyydyttämiseksi. Katetrisuunnittelun keskeiset suorituskykytavoitteet Suunnittelupanokset tulevat aiotusta anatomiasta, laitteen työpituudesta, toimitustekniikasta ja tavoitteen saavuttamiseen vaadittavasta jäykkyysprofiilista. Näiden syötteiden, ei saatavilla olevien materiaalien luettelon, pitäisi ohjata spesifikaatiota. Alla olevassa taulukossa on kartoitettu yleiset kliiniset alueet tärkeimpiin suunnittelunäkökohtiin ja tyypillisiin materiaalivalinnoihin. Taulukko 1: Kliininen fokus ja vastaavat katetrin suunnittelun prioriteetit Kliininen fokus Ensisijaiset suorituskykyvaatimukset Tyypillinen materiaali/rakennevalinta Sepelvaltimot / oheislaitteet Vääntömomentin siirto, taittumisvastus, ohjauslangan yhteensopivuus, matala profiili Vahvistettu letku PTFE-vuorauksella ja Pebax-ulkopuolella Neurovaskulaarinen mikrokatetri Joustavuus, jäljitettävyys, pehmeä kärki, alhainen kitka Polyimidi- tai Pebax-akseli kelavahvisteella ja voitelevalla pinnoitteella Ilmapallon laajeneminen Räjähdyspaine, yhteensopivuus, kärjen liitoksen lujuus Monikerroksinen ilmapalloletku PET- tai Pebax-materiaalia Diagnostinen angiografia Radiolämpö, virtausnopeus, sileä luumen FEP tai PTFE vuoraus punosvahvikkeella ja röntgensäteitä läpäisemättömillä täyteaineilla Kerros kerrokselta -arkkitehtuuri: suorituskyvyn selkäranka Nykyaikaiset interventiokatetrit on rakennettu kolmikerroksisella periaatteella. Sisävuoraus muodostaa tasaisen, vähäkitkaisen ontelon ohjauslangoille ja nesteille. Keskivahvike säätelee vääntömomenttia, puristuskestävyyttä ja taittumiskestävyyttä. Ulkovaippa määrittää joustavuuden, pinnan voitelevuuden ja bioyhteensopivuuden. Oikea järjestys on tärkeämpää kuin kalleimman polymeerin valitseminen. Liner Vahvistus Takki Vahvistuksen valinta on usein käännekohta katetrin suunnittelussa. Punotut rakenteet tarjoavat erinomaisen vääntömomentin siirron, kun taas kelarakenteet tarjoavat joustavuutta mutkikkaassa anatomiassa. Monet hybridimallit yhdistävät molemmat akselin virittämiseksi kohdealukseen. Punosvahvistettu letku parantaa vääntömomenttia ja murtumiskestävyyttä Tämä letku upottaa metalli- tai kuitupunoksia kerrosten väliin, mikä lisää murtumispainetta, pilarin lujuutta ja vääntömomentin siirtoa. Ihanteellinen katetriin, jotka tarvitsevat tarkkaa vääntösäätöä, kuten mikrokatetrit ja ohjattavat vaipat. Näytä tuote → Materiaalin valinta: vaihtokaupat, joilla on merkitystä Ei ole olemassa yhtä parasta katetrimateriaalia. PTFE tarjoaa vertaansa vailla olevan voitelevuuden ja kemiallisen kestävyyden, mutta sitä on vaikea liittää ja se tarjoaa rajoitetun taittumiskestävyyden. PEEK:llä on erinomainen jäykkyys ja bioyhteensopivuus ja se voi olla ohutseinämäinen, mutta se on vähemmän voiteleva. Polyimidi on erinomainen erittäin lujissa, erittäin ohuissa seinämissä sovelluksissa. Pebax on pehmeä ja joustava ja helppo käsitellä, kun taas TPU tarjoaa joustavuutta ja laajan durometrialueen. Voitelukyky Jäykkyys Ohut seinä Temp. Resistanssi Taittumiskestävyys PTFE PEEK Polyimidia käytetään usein mikrokatetreissa sen ohuen seinämän ja suuren lujuuden vuoksi. Yllä oleva tutkakaavio on laadullinen viite kahdelle yleiselle materiaalille; Käytä sitä strukturoidun vertailun lähtökohtana, ei penkkitestauksen korvikkeena. Mikrokatetri mini-invasiiviseen navigointiin pienissä aluksissa Alle 1 mm:n ulkohalkaisijalla tämä katetri tarjoaa joustavuutta ja biologista yhteensopivuutta, mikä mahdollistaa tarkan pääsyn pieniin verisuoniin. Mukautettavat jäykkyyden ja halkaisijan muutokset mahdollistavat turvallisen kulkemisen mutkikkaassa anatomiassa. Näytä tuote → Valmistustoleranssi ja toissijaiset prosessit Suunnittelun tarkoitus on vain niin hyvä kuin sen tuotantokyky. 0,02 mm ylimitoitettu katetrin varsi voi aiheuttaa ohjauslangan kitkaa, kun taas 0,02 mm alimitoitettu vahvistuskerros voi vaikuttaa vääntömomentin siirtoon. Toleranssin hallinta riippuu suulakepuristusprosessista, materiaalin sakeudesta ja työkaluista. Monikerroksisella koekstruusiolla saavutetaan tarkka seinämän hallinta koko poikkileikkauksen ympärillä, erityisesti silloin, kun eri materiaalien on tartuttava ilman heikkoja kohtia. Tämä tekniikka on yksi syy monikerroksinen koekstruusiotekniikka on tullut lääkintätarviketeollisuuden painopiste. Toissijaiset prosessit lisäävät toimivuutta: soihdutus kärjen muotoiluun, hitsaus ilmapalloille, pinnoite voitelevaksi ja lämpökutistuminen liitosten suojaamiseksi. Kun nämä vaiheet suoritetaan samassa puhdastilassa kuin ekstruusio, kontaminaatioriski ja mittapoikkeamat vähenevät ja lopullinen katetri käyttäytyy lähempänä suunnittelumalliaan. Ohjauskatetri monivaiheisella suunnittelulla ja vähäkitkaisella vuorauksella Siinä on punottu rakenne, joka takaa korkean vääntömomentin ja vakauden, sekä pehmeä kärki, joka vähentää alusvaurioita. Ultraohut seinä suurella sisäontelolla ja PTFE-vuorauksella varmistaa instrumenttien sujuvan toimituksen. Näytä tuote → Yhteistyö katetrin komponenttien valmistajan kanssa Ningbo LINSTANT Polymer Materials Co., Ltd. perustettiin vuonna 2014 ja on sittemmin kasvanut kansallisen tason korkean teknologian yritykseksi, jolla on yli 500 ammattitaitoista työntekijää. Yhtiö on sitoutunut ylittämään perinteisen komponenttitoimittajan roolin ja olemaan olennainen osa asiakkaidensa tuotteita. LINSTANT integroituu syvästi asiakkaidensa tuotteiden ydinarvoketjuun, ja se tekee tarkasta sovituksesta yhteistyön suunnitteluvaiheen aikana luotettavuuden varmistamiseen valmistuksen aikana ja muuttaa katetritekniikan tuotteidensa keskeiseksi kilpailueduksi. Jatkuvan teknologisen innovaation ja tiukan laadunvalvonnan avulla pystymme tarjoamaan lääkinnällisiä laitteita valmistaville yrityksille turvallisempia, tarkempia ja teknisesti edistyneempiä räätälöityjä katetrijärjestelmäratkaisuja. 20 000 m² GMP-yhteensopiva puhdastila ekstruusiota, pinnoitusta ja toissijaista käsittelyä varten 15 tuotua suulakepuristuslinjaa monikerroksisille ja moniluumenisille putkille sekä 8 erillistä PEEK-ekstruusiolinjaa Lähes 100 punonta-, jousirullaus- ja päällystyskonetta sekä 40 hitsaus- ja muovausasemaa ISO 13485:2016 sertifioitu laatujärjestelmä Tiimille, jotka tarvitsevat valmistuskumppanin muuntaakseen katetrikonseptin toistettavaksi laitteeksi, OEM/ODM-yhteistyö on luonnollinen seuraava askel. LINSTANT voi tukea suunnittelun valmistusta varten -tarkastuksia, materiaalien valintaa ja prosessin validointia ennen volyymituotantoa. Usein kysyttyjä kysymyksiä katetrin suunnittelusta Mikä on katetrin suunnittelu? Katetrin suunnittelu on prosessi, jossa tasapainotetaan ontelon kokoa, seinämän paksuutta, joustavuutta, vääntömomentin välitystä ja kärjen suorituskykyä tiettyä kliinistä sovellusta varten. Se sisältää tyypillisesti oikean vuorauksen, vahvistuksen ja ulkovaipan materiaalien valinnan. Mitä materiaaleja käytetään lääketieteellisiin katetriin? Yleisiä lääketieteellisiä katetrimateriaaleja ovat PTFE, FEP, PEEK, polyimidi, Pebax, TPU ja polykarbonaatti. Jokainen tarjoaa erilaisen yhdistelmän voitelevuutta, jäykkyyttä, radiopiippuvuutta ja prosessointikäyttäytymistä. Mitä eroa on punotulla ja kierukkavahvisteisella katetrilla? Punominen parantaa vääntömomenttivastetta ja taittumiskestävyyttä, kun taas kelaus parantaa joustavuutta ja puristuskestävyyttä. Punominen sopii korkean vääntömomentin laitteisiin; kelaus sopii erittäin joustaville akseleille. Mikä on yleinen toleranssi lääketieteellisille katetriletkuille? Tyypilliset OD- ja ID-toleranssit lääketieteellisille letkuille ovat ±0,02 mm - ±0,05 mm materiaalista, seinämän paksuudesta ja mitoista riippuen. Tiukat toleranssit ovat kriittisiä ohjauslangan yhteensopivuuden ja murtumispaineen kannalta. Mitä eroa on ohjauskatetrin ja mikrokatetrin välillä? Ohjauskatetri tarjoaa vakaan, suuren vääntömomentin kanavan laitteiden toimittamiseen. Mikrokatetri on suunniteltu syvään distaaliseen pääsyyn mutkikkaassa anatomiassa, pienemmällä profiililla ja suuremmalla joustavuudella. Tarjoaako LINSTANT mukautettua katetrisuunnittelua ja valmistusta? Kyllä. LINSTANT tarjoaa OEM/ODM-palveluita lääkinnällisiä laitteita valmistaville yrityksille, jotka kattavat suulakepuristetut letkut, vahvistetut letkut, ilmapalloletkut, lämpökutistetuotteet ja toissijaiset toiminnot, kuten pinnoituksen ja hitsauksen. .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:12px;}.article-section thead{display:table-header-group!important;}.article-section tbody{display:table-row-group!important;}.article-section tr{display:table-row!important;}.article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-container{width:440px;margin:0 auto;}.chart-container svg{width:100%;height:auto;display:block;}@media(max-width:640px){.chart-container{width:100%;}}.faq-grid{display:grid;grid-template-columns:1fr 1fr;gap:16px;margin-bottom:12px;}.faq-item{background:#f7f9fc;border-left:4px solid #2c7be5;border-radius:8px;padding:12px 16px;}.faq-item h3{margin-top:0;color:#2c7be5;}.faq-item p{margin-bottom:0;}@media(max-width:640px){.faq-grid{grid-template-columns:1fr;}} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:#2D6ED7;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:#2D6ED7}.pc-cta{color:#2D6ED7!important}
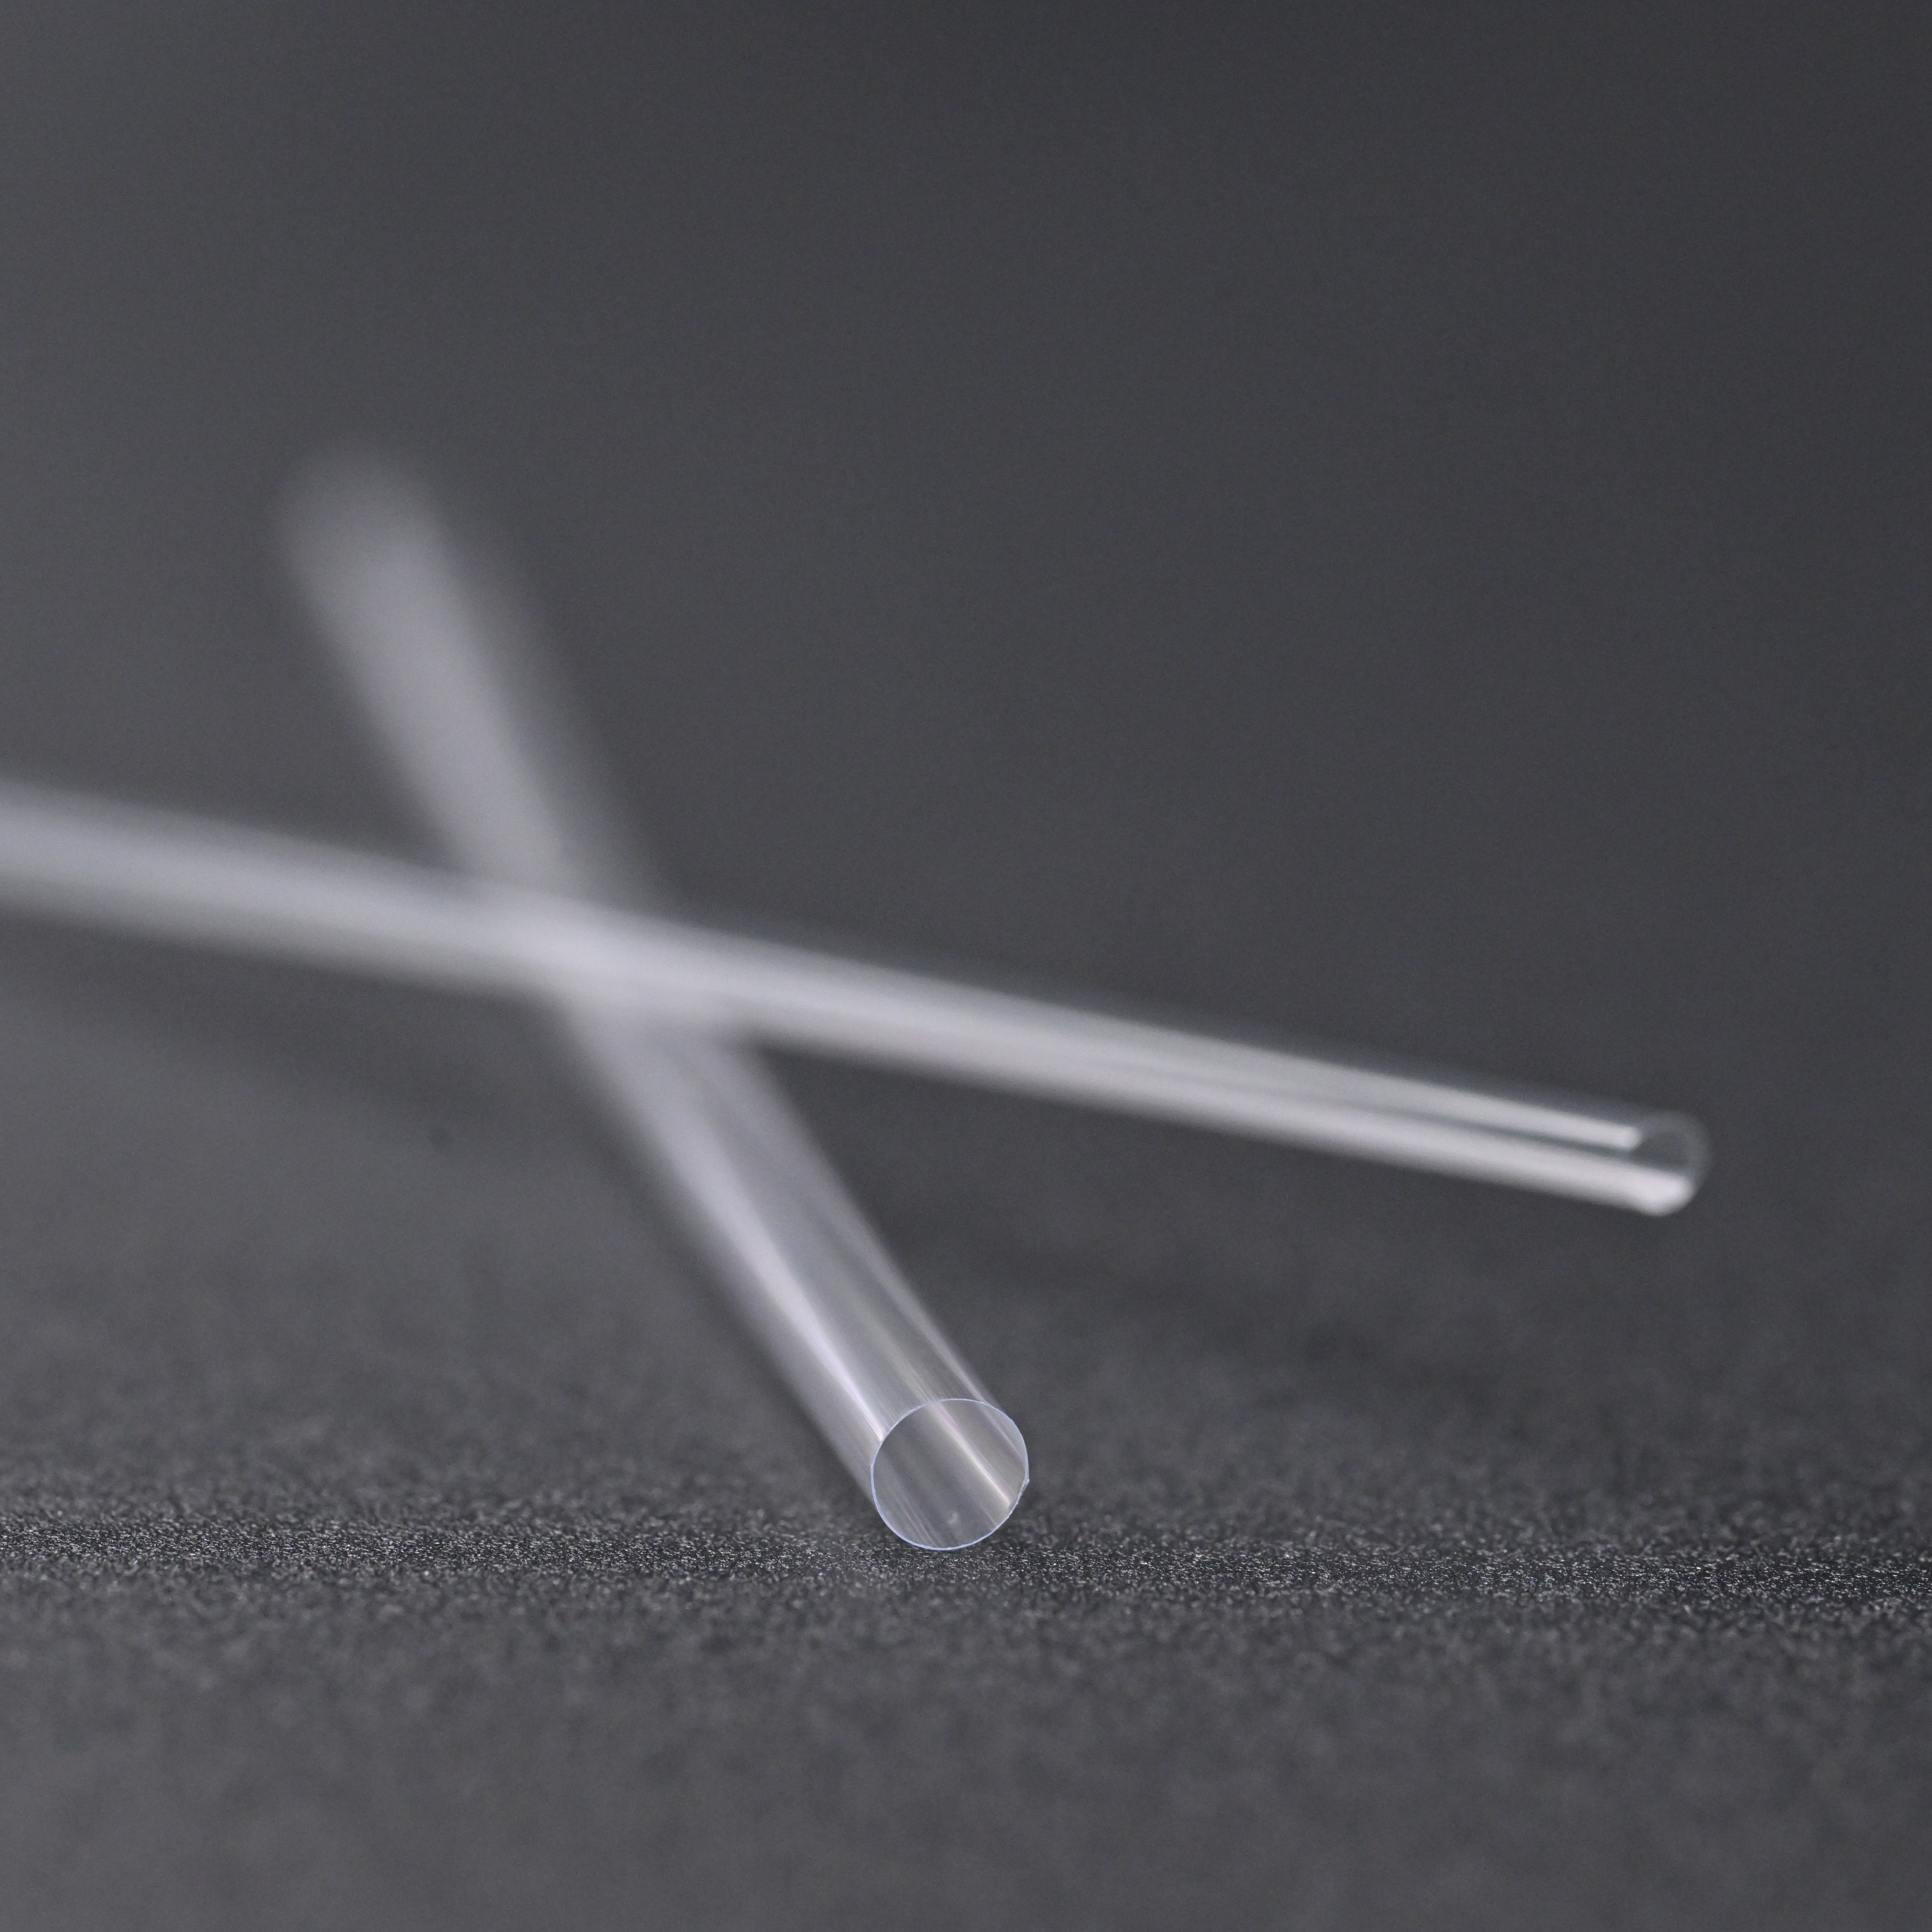
 OTA YHTEYTTÄ
Jos olet kiinnostunut tuotteistamme, ota meihin yhteyttä
- YHTEYSTIEDOT
- Address : 5 Oak Park Dr, Bedford, MA 01730
- Tel: +86-13061789249
- Email: [email protected]
- The information provided on this website is intended for use only in countries and jurisdictions outside of the People's Republic of China.
- TUOTTEET
- Lääketieteellinen suulakepuristettu letku
- Lääketieteellisesti vahvistetut letkut
- Polyimidi
- KURKISTAA
- Ilmapallon letku
- Mikrokatetri
- Toissijaiset prosessit
- Kutisteputki
- Fluoripolymeerinen lääketieteellinen letku
- Endoskooppi
- Negatiivisen paineen suojavaippa
- Ohjaava katetri
- Angiografinen katetri
- Korkeapaineinen punottu letku
- Lääketieteellisten letkujen pintakäsittelyprosessi
- UUTISET KESKUS
- Teollisuuden uutisia
- Yrityksen uutiset
- MOBIILIPÄÄTE

