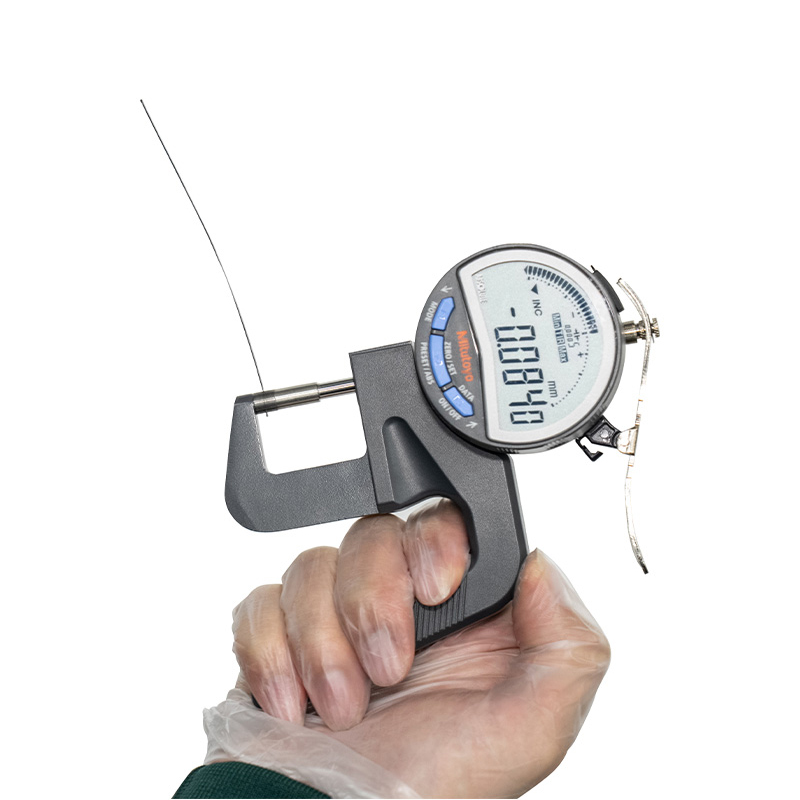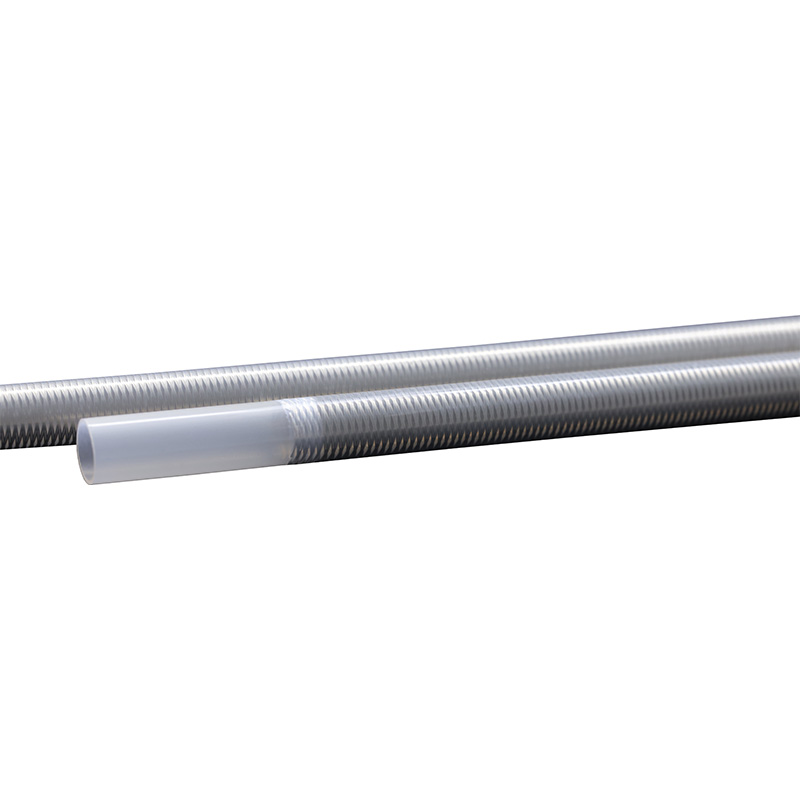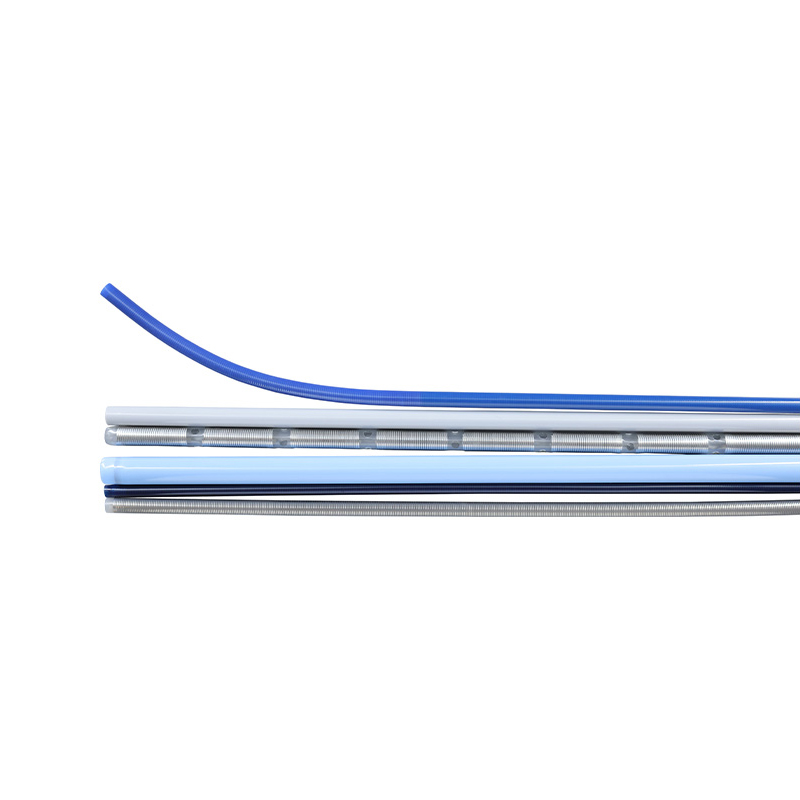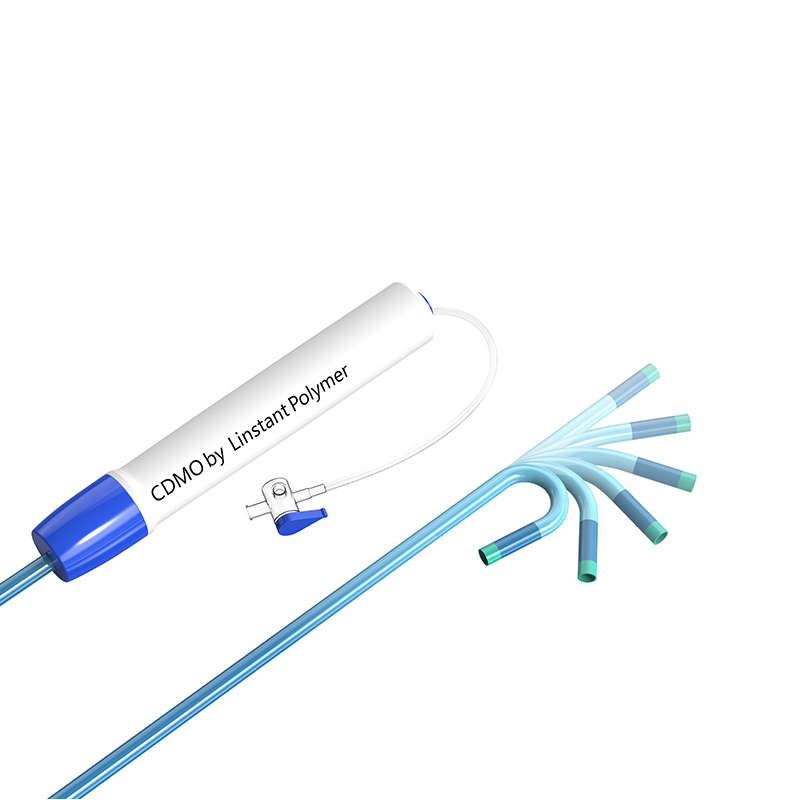


0,03 mm:n seinämän paksuus näyttää vaarattomalta piirustuksessa. Penkillä se muuttuu aortan kaaren mutkiksi, ilmapalloksi, joka ei seuraa, tai hemostaasiventtiiliksi, joka tippuu. Kokemuksemme mukaan useimmat katetrin suorituskykyä koskevat valitukset juontavat juurensa ekstruusiolinjaan eikä katetrin suunnitteluun.
Lyhyt vastaus: katetrin suulakepuristus määrittää toleranssinauhan, jota voit pitää, loppupäässä käytettävissä olevan sidoslujuuden ja valmiin laitteen toistettavuuden mittakaavassa. Suuntaa pursotusikkuna oikein, ja jokainen myöhempi vaihe helpottuu. Tee se väärin, eikä mikään kaato-, liimaus- tai kokoonpanotyö pelasta laitetta.
Tässä oppaassa käydään läpi, mitä suulakepuristus todellisuudessa ohjaa, mitkä prosessimuuttujat ovat tärkeitä, polymeerit, jotka käyttäytyvät eri tavalla samassa ruuvissa, mitä vikoja ilmenee ensimmäisenä ja laaduntarkistukset, jotka estävät validoitua prosessia ajautumasta.
Mitä katetrin ekstruusio ohjaa ennen mitään muuta
Ekstruusio on vaihe, joka korjaa jokaisen muun prosessin olettaa geometrian. Jos akseli irtoaa linjasta 12 prosentin seinän vaihtelulla, punonta-, reflow- ja kärjenmuodostusvaiheet perivät tämän vaihtelun ja vahvistavat sitä. Siksi kokeneet tiimit lukitsevat ekstruusioikkunan ennen katetrin suunnittelun viimeistelyä, eivät sen jälkeen.
Viisi lähtöä on tärkeintä tyypillisessä interventioakselissa: ulkohalkaisija, seinämän paksuus ja samankeskisyys, soikeaisuus, sisäontelopinnan viimeistely ja koko puolan mittavakaus.
| Parametri | Tyypillinen kohde | Miksi sillä on väliä loppupäässä |
|---|---|---|
| Ulkohalkaisija | /-0,02 - /-0,05 mm 1-3 mm letkuissa | Ranskalainen koko, vaipan istuvuus, katetrin vaihto |
| Seinämän paksuus / samankeskisyys | 10 %:n sisällä nimellisseinästä | Taittumiskestävyys, halkeamispaine, reflow konsistenssi |
| Ovaliteetti | Matala yksinumeroinen prosenttiosuus | Venttiilin tiivistys, kärjen muotoilu, vuotamattomat liitokset |
| Sisäpinnan karheus | Sub-mikron Ra ontelossa | Seurattavuus, huuhtelumäärä, pinnoitteen tarttuvuus |
| Vakaus kelasta kelaan | Sama bändi koko pituudelta | Kokoonpanon tuotto ja automaattinen ruokinta |
Ohutseinäisissä akselissa nämä luvut kovenevat. Kun seinä putoaa kohti 0,05 mm, sulatteessa on vähemmän tilaa rentoutua ja alasvetoikkuna kapenee jyrkästi.
 Ultraohut seinämäinen lääketieteellinen letku tarkkuusnesteen kuljetukseen Ultraohut ekstrudoidut lääketieteelliset letkut tukevat tarkkoja sisähalkaisijoita ja materiaalivaihtoehtoja, kuten TPU, Pebax ja PEEK minimaaliseen invasiiviseen ja nestekanavakäyttöön. Näytä tuote →
Ekstruusiolinja, askel askeleelta
Suurin osa katetriletkuista valmistetaan yksiruuvi- tai kaksiruuvilinjoilla, joissa on ristipää ja tyhjiömitoitus. Alla oleva järjestys on vakio, mutta jokaisessa vaiheessa on ohjauspiste, joka päättää lopullisen toleranssin.
- Kuivaus ja materiaalinkäsittely. Hygroskooppiset hartsit, kuten polyamidipohjaiset lohkokopolymeerit ja TPU, imevät kosteutta. Kuivaamattomat pelletit tuottavat kuplia, geeliä ja pintajuovia, jotka ilmestyvät vain tuntikausia tuotantoajon jälkeen.
- Ruokinta ja sulatus. Ruuvin geometria ja puristussuhde määräävät, kuinka hellästi polymeeri sulaa. Leikkausherkät hartsit tarvitsevat asteittaisen puristusvyöhykkeen hajoamisen välttämiseksi.
- Mittauksen ja paineen vakaus. Sulapaineen vaihtelu muuttuu melkein suoraan halkaisijan vaihteluksi. Hammaspyöräpumppu tai hyvin viritetty annostelualue tasoittaa tätä käyrää.
- Crosshead stanssaus ja veto. Muotti asettaa muodon; muotin ulostulon ja lopullisen putken koon välinen vetosuhde määrittää seinän. Pienet muutokset muuttavat seinämän paksuutta nopeasti.
- Jäähdytys ja mitoitus. Tyhjiömitoitussäiliöt ja veden lämpötilan säätö määräävät pyöreyden ja pinnan laadun. Liian nopea jäähtyminen jäädyttää jännityksen seinään.
- Lentoonlähtö, mittaus ja käämitys. Jatkuva jännitys ehkäisee venytysmerkkejä ja soikeaisuutta; linjassa olevat mittaussaaliit ajautuvat ennen kuin täysi kela menee hukkaan.
Isometrinen näkymä putkilinjasta: polymeeri tulee sisään suulakepuristimessa, sula muotoillaan ristipäässä, mitoitetaan tyhjiössä, mitataan lasermittarilla ja vedetään pois jatkuvalla jännityksellä. Jokainen lohko on ohjauspiste, ei vain kone.
Materiaalivalinta kirjoittaa uudelleen lämpötilaikkunan
Sama ruuvi ja meisti käyttäytyvät täysin eri tavalla uudella hartsilla. Polyamidilohkokopolymeerit, kuten Pebax ja TPU, käsittelevät kohtuullisella tynnyrialueella, kun taas PEEK ja fluoripolymeerit vaativat erityisiä linjoja, korroosionkestäviä työkaluja ja pidempiä puhdistusjaksoja. Linjan vaihtaminen PEEK:stä takaisin matalan lämpötilan elastomeeriin on harvoin taloudellista, minkä vuoksi asiantuntijat pitävät erillisen ekstruusiokapasiteetin korkean lämpötilan polymeereille.
Lämpötilan lisäksi kunkin polymeerin ominaisuusprofiili päättää, mikä akseliarkkitehtuuri on järkevä. Jäykkä, lämmönkestävä materiaali ei ole automaattisesti paras valinta telattavalle akselille.
PEEK- ja polyimidiarvot ovat korkeat jäykkyyden ja lämmönkestävyyden suhteen; Pebax ja TPU saavuttavat korkeat pisteet joustavuudessa. Useimmat nykyaikaiset akselit sekoittavat molemmat maailmat monikerroksisella koekstruusiolla, jossa pehmeä ulkokerros kantaa hydrofiilistä pinnoitetta ja jäykkä sisäkerros onteloa. Katso tästä yleiskatsauksesta tarkemmin, kuinka tätä tekniikkaa sovelletaan käytännössä monikerroksinen katetri koekstruusio .
 Lääketieteelliset monikerroksiset letkut katetriin ja lääkkeiden toimittamiseen Monikerroksinen ekstrudoitu letku yhdistää sisäisen biologisen yhteensopivuuden ulkoiseen lujuuteen tai suojaukseen, tukevat katetrit, infuusio-, tyhjennys- ja lääkkeenantojärjestelmät tiukoilla toleransseilla. Näytä tuote →
Mistä suulakepuristusvirheet todellisuudessa tulevat
Viat ilmenevät harvoin sattumanvaraisesti. Tuotannon vianmäärityksessä samat viisi perimmäistä syytä ovat syynä useimpiin hylättyihin keloihin.
Havainnollinen jakauma, joka perustuu lääketieteellisten letkujen tuotannon tyypillisiin vianetsintämalleihin, ei mitattuun alan tilastoon.
- Halkaisijan poikkeama viittaa yleensä sulapaineen epävakauteen tai lentoonlähdön nopeuden yhteensopimattomuuteen.
- Geelejä ja mustia pilkkuja osoittavat epätäydellistä puhdistusta, hajonnutta hartsia kuolleilla alueilla tai kosteutta.
- Seinän epäkeskisyys johtuu usein muotin keskittämisestä tai epätasapainoisesta tyhjiöstä mitoitusholkissa.
- Sulamurtuma ja karheus näkyvät, kun ulostulonopeus ylittää sen, mitä meistigeometria pystyy käsittelemään kyseisessä lämpötilassa.
- Ovaliteetti kelassa on jännitys- ja käämitysongelma pikemminkin kuin suulakepuristusongelma.
Toleranssit, rivimittaukset ja laadunvalvonta
Validoitu prosessi ei ole ikuisesti vakaa prosessi. Tyhjiöasetukset hiipuvat, meistit kuluvat ja uusi hartsierä voi muuttaa sulatteen viskositeettia. Jatkuva mittaus on ainoa käytännöllinen puolustus.
Käytännön ohjaustoimenpiteitä katetrin ekstruusiolinjassa ovat:
- Laser- tai ultraäänimittaus kiintein väliajoin, kirjataan kelan asentoa vasten.
- Tilastollinen prosessinohjaus ulkopinnalle, seinälle ja soikealle, reaktiosäännöillä jälkitarkastuksen sijaan.
- Asennus-, käyttö- ja suorituskykypätevyys jokaisessa uudessa suulake- ja hartsiyhdistelmässä.
- Täysi erän jäljitettävyys pellettierästä valmiiseen kelaan laatujärjestelmän, kuten ISO 13485, mukaisesti.
- Dokumentoitu muutoshallinta kaikille säädöille, jotka koskettavat vahvistettua ikkunaa.
Puristetusta putkesta valmiiksi katetriksi
Ekstruusio on yleensä ensimmäinen useista toimenpiteistä. Toissijaiset prosessit, kuten kaataminen, soihdutus, rei'itys, uudelleenvirtausliimaus, punos ja lämpökutistuva laminointi, muuttavat putkikelan toimivaksi akseliksi. Nämä vaiheet riippuvat suuresti siitä, mitä tapahtui vastavirtaan: hieman pyöreä ontelo ei tiivisty luotettavasti hemostaasiventtiiliä vasten, ja seinä, jossa on jäätynyt jännitys, vääristyy takaisinvirtauksen aikana.
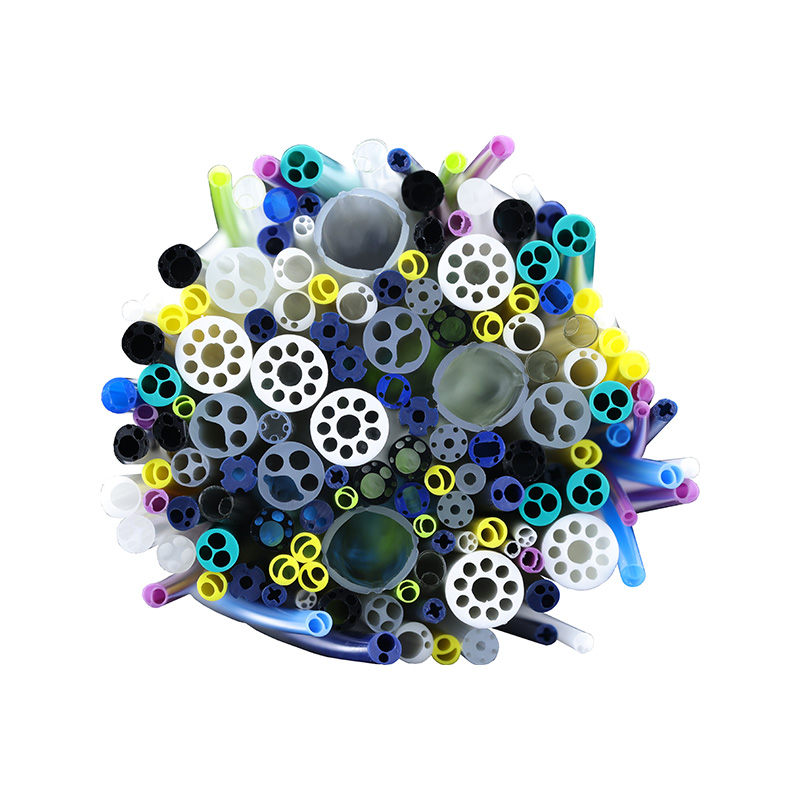
Monimutkaiset luumen-asettelut vaativat eniten ekstruusiovaihetta. Kahden, kolmen tai useamman kanavan monionteloprofiilit vaativat tasapainoisen virtauksen suuttimen läpi, jotta jokainen ontelo säilyttää muotonsa ja poikkileikkauksensa koko pituudelta.
 Moniluumen lääketieteellinen letku monimutkaisiin katetrisuunnitteluun Ekstrudoitu letku, jossa on mukautettavat useat kanavat, mahdollistaa samanaikaisen pääsyn ohjauslangoille, lääkkeille ja kaasuille sepelvaltimo-, dialyysi-, endoskopia- ja neurovaskulaarisissa katetrisovelluksissa. Näytä tuote →
Ekstruusiokumppanin valinta
Laitevalmistajille ekstruusiotoimittaja on käytännössä osa suunnittelutiimiä. Ero komponenttien toimittajan ja kehityskumppanin välillä näkyy siinä, kuinka aikaisessa vaiheessa he ovat mukana ja kuinka suuren osan prosessiikkunasta he voivat dokumentoida puolestasi.
Ningbo LINSTANT Polymer Materials Co., Ltd. perustettiin vuonna 2014 ja on sittemmin kasvanut kansallisen tason korkean teknologian yritykseksi, jolla on yli 500 ammattitaitoista työntekijää. Yhtiö on sitoutunut ylittämään perinteisen komponenttitoimittajan roolin ja pyrkimään kiinteäksi osaksi asiakkaidensa tuotteita. LINSTANT integroituu syvästi asiakkaidensa tuotteiden ydinarvoketjuun, ja se tekee tarkasta sovituksesta yhteistyön suunnitteluvaiheen aikana luotettavuuden varmistamiseen valmistuksen aikana ja muuttaa katetritekniikan tuotteidensa keskeiseksi kilpailueduksi.
Jatkuvan teknologisen innovaation ja tiukan laadunvalvonnan avulla pystymme tarjoamaan lääkinnällisiä laitteita valmistaville yrityksille turvallisempia, tarkempia ja teknisesti edistyneempiä räätälöityjä katetrijärjestelmäratkaisuja.
Tuotantokanta kattaa lähes 20 000 neliömetriä GMP-yhteensopivaa puhdastilatilaa, jossa on 15 maahantuotua suulakepuristuslinjaa, jotka tukevat yksi-, kaksi- ja kolmikerroksista koekstruusiota, kahdeksan PEEK-linjaa, kaksi ruiskupuristuslinjaa ja noin 100 punonta-, kelaus- ja pinnoitusyksikköä. Materiaalikattavuus kattaa PEEK:n, polyimidin, PTFE:n, ePTFE:n, FEP:n, PFA:n, ETFE:n, TPU:n, Pebaxin, PET:n ja PVDF:n, ja tuotevalikoima ulottuu pohjaletkuista vahvistettujen akselien ja ilmapalloletkujen kautta mikrokatetriin ja ohjauskatetriin. Laadunhallinta on sertifioitu ISO 13485:2016 mukaisesti.
Tiimille, jotka tarvitsevat suunnittelutukea valmiiden letkujen sijaan OEM- ja ODM-palvelu kattaa yhteisen kehityksen, työkalut, prosessien validoinnin ja sarjatuotannon.
Usein kysytyt kysymykset
Q1. Mikä on katetrin ekstruusio?
Se on sulatusprosessi, joka muotoilee polymeeripelletit jatkuvaksi katetriputkeksi, jolla on määritelty sisähalkaisija, ulkohalkaisija ja seinämä. Se määrittää geometrian, johon kaikki myöhemmät kokoonpanovaiheet perustuvat.
Q2. Mitä toleranssia katetrin ekstruusio voi kestää?
Hyvin hallitut linjat pitävät tyypillisesti ulkohalkaisijan välillä /-0,02 - /-0,05 mm ja seinämän noin 10 prosentin sisällä nimellisarvosta riippuen hartsista, seinämän paksuudesta ja letkun koosta.
Q3. Mitä polymeerejä käytetään katetriputkien suulakepuristamiseen?
Pebax, TPU, PVDF, PET, polyimidi, PEEK, PTFE, FEP, PFA ja ETFE ovat yleisiä. Materiaalivalinta ohjaa lämpötilaikkunaa, akselin jäykkyyttä ja pinnoitusstrategiaa.
Q4. Mitä eroa on yhden luumenin ja usean luumenin ekstruusiolla?
Yhden luumenin letkussa on yksi kanava. Moniluumeninen letku pakkaa kaksi tai useampia kanavaa yhdeksi profiiliksi, mikä edellyttää tasapainoista suutinvirtausta, jotta jokainen ontelo säilyttää poikkileikkauksensa koko pituudella.
Q5. Kuinka estät suulakepuristetun katetrin letkun taipumisen?
Samankeskiset seinät, tasainen seinämän paksuus, oikea durometri tai punottu vahvistuskerros ja hallittu reflow-prosessi lisäävät kaikki taittumiskestävyyttä.
Q6. Voiko ekstrudoitua letkua toimittaa osana täydellistä OEM-katetrikokoonpanoa?
Kyllä. Ekstruusiotoimittajat, joilla on toissijainen prosessointikyky, voivat toimittaa kärkiä, liimattuja, punottuja tai pinnoitettuja akseleita tai tukea täysin mukautetun katetrin kehitystä suunnitteluvaiheesta sarjatuotantoon.