

Olet uuden ohjauskatetrin suunnittelun viimeisessä vaiheessa. Varsi työntyy hyvin, kaareva muoto pitää raitensa, mutta kärki tarttuu simuloituun anatomiaan ensimmäisessä mutkassa. Useimmissa tapauksissa ongelma ei ole akselin suunnittelussa tai polymeerisekoituksessa, vaan kärjen muodostusvaiheessa.
Kärjen muotoilu ei ole kosmeettinen viimeistely. Se on prosessi, joka määrittää, voiko laite navigoida turvallisesti mutkaisissa verisuonissa, ylittää kapean vaurion tai päästä käsiksi distaaliseen haaraan aiheuttamatta traumaa. Lääketieteellisten laitteiden insinööreille viesti on yksinkertainen: hanki kärki ensin oikein, ja muulla laitteella on mahdollisuus toimia.
Mitä on katetrin kärjen muodostus?
Katetrin kärjen muodostus on lämpöpohjainen toissijainen toimenpide. Esiekstrudoitu putki asetetaan muotoilutyökaluun, kuumennetaan, kunnes polymeeri pehmenee, muotoillaan uudelleen kohdegeometriaan ja jäähdytetään sitten muodon lukitsemiseksi. Prosessia ohjaa neljä riippumatonta muuttujaa:
- Lämmityslämpötila ja ramppiprofiili
- Muotiväli ja viipymäaika
- Aksiaalinen voima, tyhjiö tai sisäinen ilmanpaine
- Jäähdytysnopeus ja jäähdytyksen jälkeinen poikkeama
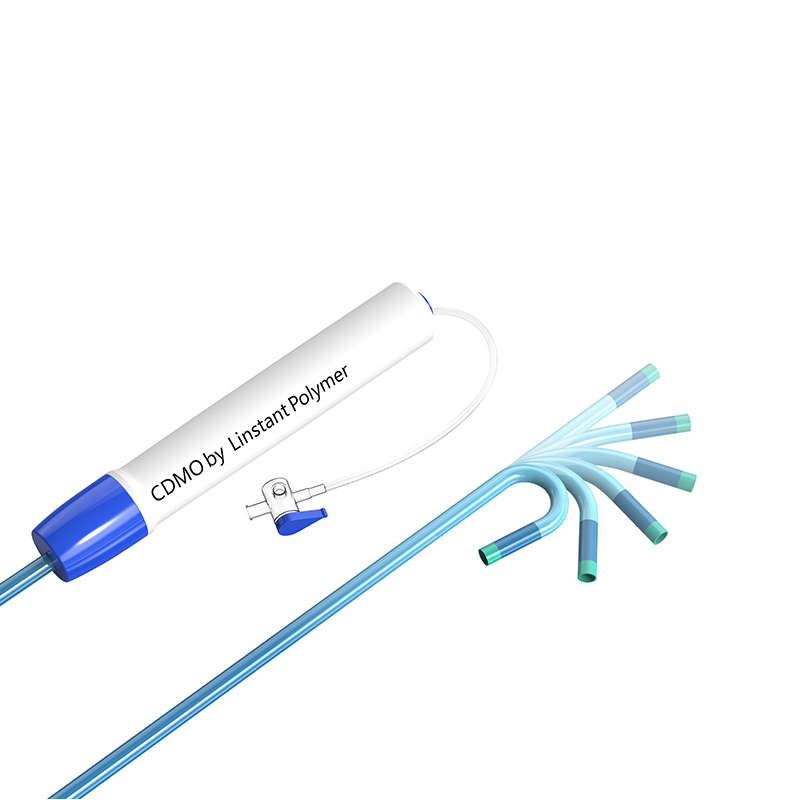
Käytännön tasolla kärjen muodostaminen ottaa katetrin distaalisen pään ja muuttaa sen kartiomaiseksi, kupuksi, laimentamaan tai kaarevaksi. Geometrian valinta seuraa aiottua kliinistä toimintaa. Pehmeä kartio auttaa seuraamaan ohjauslangan yli, kupukärki suojaa suonen seinämää ja kaareva kärki auttaa ohjaamaan laitetta.
Missä kärjen muodostus sijaitsee tuotantovirrassa
Kärjen muodostus tapahtuu yleensä suulakepuristuksen ja punoksen jälkeen sekä ennen navan tai lopuksi liimattujen komponenttien kokoamista. Tämä tarkoittaa, että kaikki kärjen muodostamisen aikana löydetyt viat vaikuttavat myös ylävirran tuottoon. Kurillinen prosessisuunnittelu estää uudelleenkäsittelysilmukat.
Isometrinen kuva katetrin kärjen muodostavasta muotista, jossa näkyy putki, kärjen geometria, kuumennusvyöhyke ja ylempi/alempi muotin puolikkaat.
Miksi kärjen muotoilun laatua ei voida laiminlyödä?
Katetrin kärjen muodostuminen vaikuttaa enemmän kuin laitteen ulkonäköön. Sillä on suoria seurauksia:
- Verisuonten turvallisuus. Kärjen terävä reuna tai purse voi hajottaa suonen seinämän tai aiheuttaa emboliaation.
- Jäljitettävyys ja ristittävyys. Hyvin muotoiltu kartio siirtää vääntömomentin ja työntövoiman tehokkaammin mutkaisella polulla.
- Ohjauslangan ja laitteen yhteensopivuus. Kärjen geometria ohjaa, kuinka helposti johto tai muu laite kulkee ontelon läpi.
- Kuvauksen suorituskyky. Vilkkuva tai epäsäännöllinen kärki voi aiheuttaa artefakteja fluoroskopiassa tai OCT-arvioinnissa.
- Kokoonpanon kestävyys. Kärjen mittojen poikkeamat vaikeuttavat röntgensäteitä läpäisemättömän markkerin kiinnittämistä tai distaaliosan liittämistä.
Lyhyesti sanottuna kärjen muotoilu on viimeinen puolustuslinja hyvän laitteen ja hyvän suunnittelun välillä. Tämä oivallus johtaa siihen, miksi johtavat valmistajat investoivat tämän vaiheen prosessien karakterisointiin.
Materiaalien valinta kärjen muotoiluun
Materiaalin valinta ohjaa prosessi-ikkunaa enemmän kuin mikään muu muuttuja. Jokaisella polymeeriperheellä on oma lämpökäyttäytymisensä, sulalujuutensa ja kutistumisprofiilinsa.
Workhorse-polymeerit: Pebax, TPU ja Nylon
Pebax (polyeetterilohkoamidi) on yleisin materiaali pehmeisiin katetrin kärkiin. Sen shore-kovuusalue 25D-72D mahdollistaa insinöörien tasapainon joustavuuden ja vääntömomentin siirron välillä. Tyypillinen muovausikkuna istuu 150 °C ja 210°C välillä, mikä on tarpeeksi alhainen vähentämään lämpövaurioita, mutta riittävän korkea muotoilemaan kärkeä nopeasti.
TPU (termoplastinen polyuretaani) tarjoaa erinomaisen kulutuskestävyyden ja se voidaan formuloida röntgensäteitä läpäisemättömillä täyteaineilla. TPU-kärjet muodostetaan yleensä 160–220 °C:n alueella. Sen pienempi sulalujuus vaatii tiukempaa muottirakoa painumisen välttämiseksi.
Nylon (polyamidi) tarjoaa korkeamman pylvään lujuuden ja sitä käytetään usein rakenteellisesti vaativissa kärjissä. Kosteusherkkyys voi kuitenkin aiheuttaa pintavirheitä, joten kuiva-ilmastointi on välttämätöntä ennen muotoilua.
Tehokkaat vaihtoehdot: PEEK ja polyimidi
PEEK on erinomainen valinta laitteille, jotka tarvitsevat suurta väsymislujuutta ja lämpötilankestoa. PEEK:n kärjen muovaus vaatii muotin lämpötiloja alueella 340-400 °C. Koska PEEK laajenee enemmän kuin tavalliset tekniset muovit, muottiraon on oltava löysempi, jotta se ei tartu tai tahraa.
Polyimidi ei ole sulamuovautuva. Sen arvo on ohutseinäisissä, lämmönkestävissä akselissa. Kärjen muotoilussa valmistajat käyttävät yleensä sen sijaan liima- tai liuotinpohjaisia tekniikoita.
Fluoripolymeerit: Matala kitka, rajoitettu muovattavuus
PTFE ja FEP tarjoavat parhaan voitelukyvyn ja kemikaalinkestävyyden, mutta ne eivät virtaa tavallisessa kärjen muodostavassa muotissa. PTFE:tä ei voida sulattaa ollenkaan. Käytännössä fluoripolymeerikärki saadaan aikaan yhdistämällä erillinen matalakitkainen distaalinen osa tai käyttämällä lämpökutistustekniikkaa.
| Materiaali | Shore-kovuus | Muodostumislämpötila | Keskeinen riski |
|---|---|---|---|
| Pebax | 25D–72D | 150-210 °C | Terminen hajoaminen |
| TPU | 80A–95A | 160-220 °C | Sulate roikkuu |
| Nylon | 30D-65D | 170-230 °C | Kosteusherkkyys |
| PEEK | 80D-90D | 340–400°C | Ylikuumeneminen / tarttuminen |
| Polyimidi | Jäykkä | Ei muotoiltava | Tartuntaongelmat |
| PTFE / FEP | 50D-55D | Ei sulamuovautuva | Ei sulakäsittelyä |
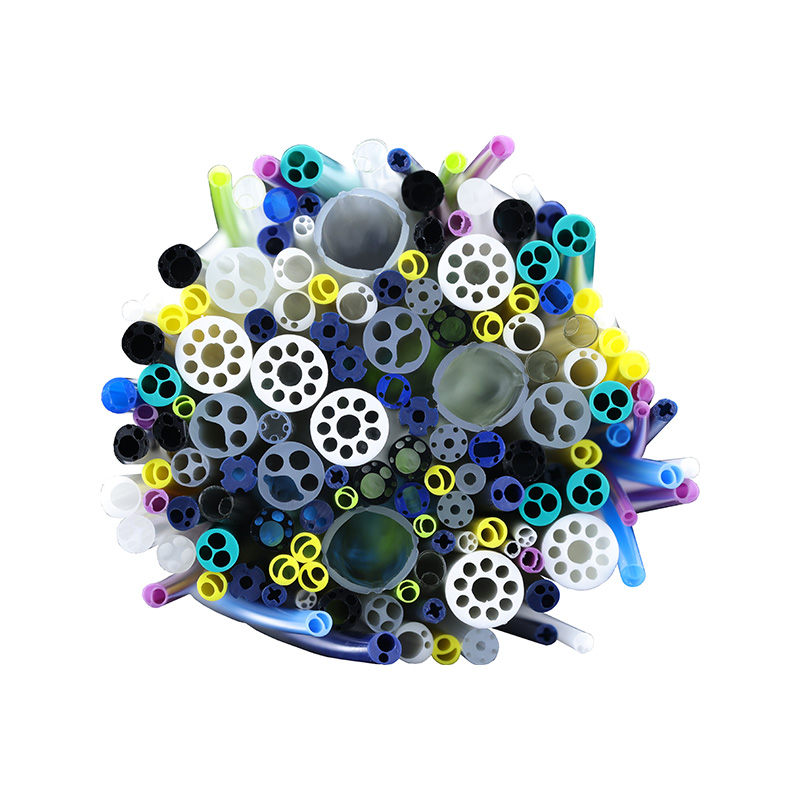
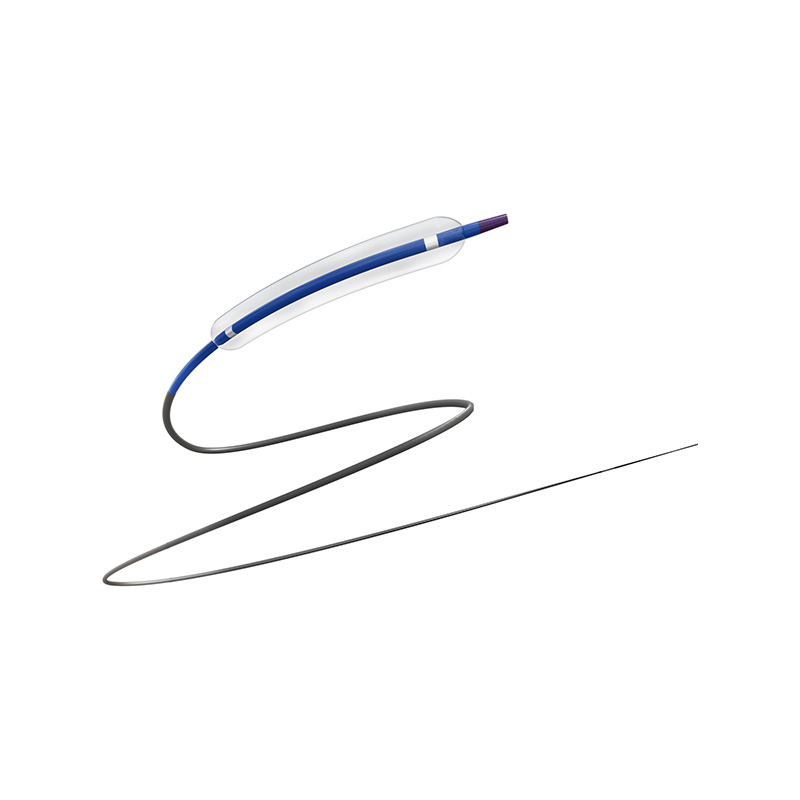
 Tarkkuuspalloletkut lääketieteellisiin katetriin Ilmapalloletku tiukoilla toleransseilla ±0,01 mm asti ja monikerroksisilla vaihtoehdoilla jopa 55 atm:n murtumispaineeseen. Soveltuu pallolaajennuskatetriin kardiovaskulaarisissa ja minimaalisesti invasiivisissa toimenpiteissä, ja se tarjoaa yhtenäiset mekaaniset ominaisuudet. Näytä tuote →
Lämpötila-alueet ovat tyypillisiä lääketieteellisten polymeerien arvoja, jotka on tiivistetty yleisistä teknisistä viitteistä ja LINSTANTin prosessisuunnittelutiedoista.
Kun kärjen on toimittava ilmapallon kanssa, ilmapallon putkilaadun valinta vaikuttaa koko kokoonpanoon. Monet insinöörit etsivät kumppania, joka pystyy toimittamaan ilmapalloletkuja johdonmukaisella kärjen muodostavalla vasteella. LINSTANTin lääketieteellisten ilmapalloletkujen valikoima sisältää yksi-, kaksi- ja kolmikerroksisia vaihtoehtoja juuri siksi, että kärjessä eri seinärakenteet kohtaavat.
Yleisiä kärjen muodostusvirheitä ja niiden ehkäisyä
Tuotantoympäristössä kärjen muodostusvirheet jakautuvat muutamaan toistuvaan perheeseen. Niiden varhainen tunnistaminen estää järjestelmällisen romutuksen.
| Vika | Perimmäinen syy | Vastatoimi |
|---|---|---|
| Purse / salama | Liian suuri muottiväli tai liian korkea lämpötila | Pienennä rakoa, alenna lämpötilaa, säädä jäähdytysnopeutta |
| Mittojen epäjohdonmukaisuus | Epätasainen lämmitys tai materiaalierän vaihtelu | Tarkista lämpöprofiili uudelleen, tarkista materiaalierä |
| Seinän paksuuden vaihtelu | Väärin kohdistettu muotti tai epäkesko putki | Kohdista työkalut, tarkista putken samankeskisyys |
| Tylsä tai aaltoileva pinta | Väärä jäähdytysnopeus tai liian pitkä viipymäaika | Lyhennä viipymistä, optimoi jäähdytyskäyrä |
| Suljettu / painunut kärki | Liiallinen tyhjiö tai ylipaine | Tasapainota sisäinen paine ja tuuletus |
| Hitsauslinja | Virtauksen etutörmäys monikerroksisessa kärjessä | Säädä muotin geometriaa tai materiaaliyhdistelmää |
Mikrokatetrien kärjen muodostuksen hallinta on vielä vaativampaa, koska seinämän paksuus on usein alle 0,2 mm. 5°C lämpötilan vaihtelu voi muuttaa puhtaan kartiomaisen pehmeän, ei-toimivan kärjen. Oikeassa mikrokatetrin kärjen muodostamisessa käytetään yleensä infrapuna- tai RF-kuumennusta suljetun kierron lämpötilan valvonnalla.
 Vahvistettu mikrokatetri minimaalisesti invasiiviseen kirurgiaan Mikrokatetri, jonka ulkohalkaisija on alle 1 mm, mukautettavat kovuus- ja halkaisijamuutokset mutkaisten suonien navigointiin. Pyöristetty kärki vähentää traumaa, mikä tekee siitä ihanteellisen neurointerventio-, sydän- ja verisuoni- ja kasvainhoitoihin. Näytä tuote →
Kun työskentelet PEEK-letkujen kanssa, ylikuumenemisvaara on todellinen. Edistynyttä työkalua tarvitaan PEEK:n muodostamiseen hiiltymättä tai menettämättä mekaanisia ominaisuuksiaan. Lisätietoja tästä materiaalista on artikkelissamme kärkeä muodostava PEEK lääketieteellinen letku .
Tietoja LINSTANTista: mukautetun katetrijärjestelmän kumppani
Ningbo LINSTANT Polymer Materials Co., Ltd. perustettiin vuonna 2014 ja on sittemmin kasvanut kansallisen tason korkean teknologian yritykseksi, jolla on yli 500 ammattitaitoista työntekijää. Yhtiö on sitoutunut ylittämään perinteisen komponenttitoimittajan roolin ja pyrkimään kiinteäksi osaksi asiakkaidensa tuotteita. LINSTANT integroituu syvästi asiakkaidensa tuotteiden ydinarvoketjuun, ja se tekee tarkasta sovituksesta yhteistyön suunnitteluvaiheen aikana luotettavuuden varmistamiseen valmistuksen aikana ja muuttaa katetritekniikan tuotteidensa keskeiseksi kilpailueduksi.
Jatkuvan teknologisen innovaation ja tiukan laadunvalvonnan avulla pystymme tarjoamaan lääkinnällisiä laitteita valmistaville yrityksille turvallisempia, tarkempia ja teknisesti edistyneempiä räätälöityjä katetrijärjestelmäratkaisuja.
LINSTANTilla on lähes 20 000 m² GMP-yhteensopiva puhdastila, jossa on 15 maahantuotua suulakepuristuslinjaa, 8 erillistä PEEK-ekstruusiolinjaa, 2 ruiskupuristuslinjaa ja lähes 100 sarjaa punonta-, jousi-, pinnoitus- ja hitsauslaitteita. Tämä kapasiteetti tukee sekä pienimuotoista pilottituotantoa että jatkuvaa volyymitoimitusta.
 Suuren vääntömomentin ohjauskatetri, jossa on punottu rakenne Ohjauskatetri, jossa on monivaiheinen kovuus, pehmeä distaalinen kärki ja punottu akseli, joka takaa erinomaisen vääntömomentin ja vakauden. Ultraohut seinä ja PTFE-sisäkerros takaavat sujuvan laitteen toimituksen GMP-yhteensopivan puhdastilatuotannon tukemana. Näytä tuote →
Piirtämisestä tuotantoon: kärjen muotoilun mittakaava
Kärjen muotoiluspesifikaatioiden tuominen tuotantoon vaatii muutakin kuin muotin. Se edellyttää prosessin karakterisointia, ensimmäistä tuotteen tarkastusta ja valvottuja tuotantoparametreja. Hyvä kumppani määrittelee prosessiikkunan, dokumentoi kriittiset prosessiparametrit ja tukee validointitoimia.
LINSTANTin OEM/ODM-palvelut kattaa koko polun materiaalin valinnasta ja työkaluista koeajoihin ja sarjatuotantoon. Eurooppalaisille ja pohjoisamerikkalaisille laitetiimeille etu on yksi toimittaja, jolla on oma ekstruusio ja toissijainen käsittely, mikä vähentää siirtoriskejä ja lyhentää läpimenoaikoja.
Usein kysyttyjä kysymyksiä katetrin kärjen muodostamisesta
Q1. Mitä katetrin kärjen muodostuminen on?
Katetri tip forming is a heat-based process that shapes the distal end of a medical tube into a taper, dome, or other functional geometry for navigation and clinical safety.
Q2. Mitkä materiaalit sopivat parhaiten kärkien muotoiluun?
Pebaxia, TPU:ta, nylonia ja PEEKia käytetään yleisesti. Polyimidi ja PTFE vaativat tyypillisesti liimaus- tai mekaanisia menetelmiä lämpömuovauksen sijaan.
Q3. Mikä aiheuttaa kärjen muodostusvirheitä?
Epätasainen kuumennus, huono muotin kohdistus, ylipaine ja yhteensopimattomat materiaalilaadut ovat yleisimmät purse-, välähdys- tai mittaongelmien syyt.
Q4. Miten kärjen muotoilun laatu tarkistetaan?
Optinen tarkastus, mittamittaus, vuototestaus ja murtumispainetestaus yhdistetään yleensä muodostuneen kärjen tarkistamiseksi.
Q5. Tarjoaako LINSTANT mukautettua kärjen muotoilua?
Kyllä. LINSTANTin OEM/ODM-ohjelma tukee räätälöityjen kärkien muotoilua suunnitteluvaiheesta työkalukehitykseen ja volyymituotantoon asti.
Q6. Mitä eroa on kippauksen ja kärjen muodostamisen välillä?
Vihjeping generally refers to the initial shaping of the tube end, while tip forming includes the full distal profile definition, including heating, shaping, cooling, and finishing.